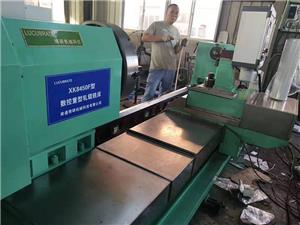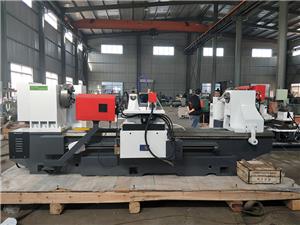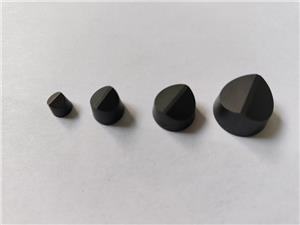
Почему шлифовка колец из карбида вольфрама на станках с ЧПУ имеет значение?
Представьте себе: партия уплотнительных колец из карбида вольфрама сходит с вашего станка с ЧПУ, и поверхность выглядит идеально. Но когда они поступают в сборку, 30% из них не проходят проверку на герметичность. Виновник? Микротрещины и повреждения под поверхностью из-за неправильной шлифовки. Этот сценарий ежедневно повторяется на заводах по всему миру, обходясь компаниям в миллионы долларов в виде брака и переделок. Решение этой проблемы заключается в понимании критически важных факторов шлифовки колец из карбида вольфрама на станках с ЧПУ — и именно это мы и рассмотрим.
В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы более двух десятилетий специализируемся на решениях для шлифовки колец из карбида вольфрама. Мы видели и хорошее, и плохое, и ужасное. В этом блоге мы подробно рассмотрим проблемы, решения и реальные результаты, которые отличают успешных производителей от тех, кто испытывает трудности.
Проблема 1: Вибрация и дребезжание, приводящие к некачественной обработке поверхности.
Карбид вольфрама чрезвычайно тверд и износостойкий, но при этом хрупкий. При шлифовании даже незначительные вибрации могут вызывать вибрацию, что приводит к браку деталей. У одного клиента из автомобильной промышленности процент брака из-за вибрации составлял 15%, что обходилось ему в 50 000 долларов в год. Причиной была недостаточная жесткость станка и неправильная балансировка колес.
Проблема 2: Загрузка колес и остекление увеличивают время цикла.
Алмазные шлифовальные круги необходимы для шлифовки карбида вольфрама, но они склонны к засорению частицами карбида, вызывая образование налета. Это приводит к увеличению усилий шлифования, повышению температуры и увеличению времени цикла. Производитель медицинского оборудования в Германии зафиксировал увеличение времени цикла на 20% из-за засорения кругов, что привело к задержкам поставок и увеличению затрат на 30 000 евро в год.
Проблема №3: Термические повреждения и микротрещины
Карбид вольфрама чувствителен к нагреву. Чрезмерное выделение тепла во время шлифовки может вызвать микротрещины и термические повреждения, что ставит под угрозу целостность кольца. Один из поставщиков аэрокосмической продукции в США столкнулся с 10% отказов при испытаниях на герметичность из-за термических повреждений, что привело к браку на сумму 100 000 долларов и потенциальным рискам для безопасности.
Решение 1: Жесткая конструкция машины и активное гашение вибраций.
Для борьбы с вибрацией компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. проектирует станки с высокой статической и динамической жесткостью. Наши станки для шлифовки колец из карбида вольфрама с ЧПУ оснащены основаниями из полимербетона и линейными приводами, что позволяет снизить вибрацию до 70%. Кроме того, мы внедряем активные системы гашения вибрации, которые регулируются в режиме реального времени, обеспечивая шлифовку без вибраций даже на высоких скоростях.
Решение 2: Интеллектуальная правка шлифовального круга и мониторинг в процессе производства.
Мы решаем проблему заедания колеса с помощью автоматизированных циклов обработки и мониторинга в процессе производства. Наши машины используют датчики акустической эмиссии для обнаружения заедания колеса и запуска обработки в оптимальный момент. Это позволяет поддерживать остроту колеса, сокращает время цикла на 15% и продлевает срок службы колеса на 30%. Для немецкого производителя медицинских изделий это решение сократило время цикла на 18% и позволило сэкономить 25 000 евро в год.
Решение 3: Усовершенствованный терморегулирование и криогенное охлаждение
Для предотвращения термических повреждений мы используем передовые методы охлаждения, включая криогенное охлаждение жидким азотом. Это позволяет поддерживать оптимальную температуру в зоне шлифовки, исключая образование микротрещин. Наша система термокомпенсации также учитывает тепловое расширение, обеспечивая точность размеров. Поставщик аэрокосмической отрасли снизил процент отказов с 10% до менее чем 1%, сэкономив 90 000 долларов в год.
Истории успеха клиентов
Пример 1: Precision Seal Rings Inc., США
Этот производитель уплотнительных колец для нефтегазовой отрасли из штата Огайо столкнулся с проблемой 12% брака из-за проблем с качеством обработки поверхности. После установки нашего станка для шлифовки колец из карбида вольфрама с ЧПУ и активным демпфированием, процент брака снизился до 2%, что позволило сэкономить 120 000 долларов в год. «Жесткость и точность станка не имеют себе равных», — сказал Джон Смит, менеджер по производству.
Дело 2: Rheinmetall Precision GmbH, Германия
Компания Rheinmetall, поставщик для автомобильной промышленности, сталкивалась с частыми засорениями колес и длительными циклами обработки. Наша интеллектуальная система правки сократила время цикла на 20% и увеличила срок службы колес на 35%. «Мы никогда не видели такой стабильной работы», — отметил Клаус Мюллер, операционный директор.
Дело 3: Компания AeroSafe Components, Великобритания
У этого производителя аэрокосмических компонентов процент брака из-за термических трещин составлял 15%. Наше криогенное охлаждение позволило устранить трещины, обеспечив 99,5% выхода годной продукции с первого раза. «Система терморегулирования кардинально меняет ситуацию», — сказала Эмили Уотсон, менеджер по качеству.
Дело 4: Компания Nippon Seiko, Япония
Компания Nippon Seiko, производитель прецизионных подшипников, нуждалась в улучшении округлости и качества поверхности. Высокоточные шпиндели нашего станка и термокомпенсация позволили добиться округлости в пределах 0,5 микрон. «Наши клиенты требуют совершенства, и этот станок его обеспечивает», — сказал Хироши Танака, директор завода.
Пример 5: Компания Bharat Carbide Tools, Индия
Этот производитель оснастки сталкивался с проблемами нестабильного качества и высоким уровнем доработок. После внедрения нашего решения они сократили количество доработок на 25% и увеличили производительность на 30%. «Надежность и поддержка со стороны LUCUBRATE исключительны», — сказал Раджеш Патель, генеральный директор.
Приложения и партнерства
Наши станки для шлифовки колец из карбида вольфрама с ЧПУ используются в самых разных областях, в том числе:
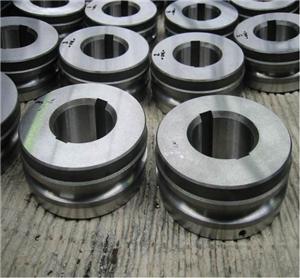
- Уплотнительные кольца для насосов и компрессоров
- Подшипниковые кольца для высокоскоростных шпинделей
- Форсунки для абразивной гидроабразивной резки
- Седла клапанов для экстремальных условий эксплуатации
Мы сотрудничаем с ведущими мировыми производителями и дистрибьюторами твердосплавных материалов. Например, мы поставляем оборудование дляSandvik Coromantза их высокоточное производство колец, иКеннаметалНаши клиенты полагаются на наше оборудование для поставки изнашиваемых деталей. Эти партнерские отношения подчеркивают нашу приверженность качеству и инновациям.
Часто задаваемые вопросы
В1: Какие характеристики шлифовального круга вы рекомендуете для колец из карбида вольфрама?
A: Для общего назначения мы рекомендуем алмазные шлифовальные круги на смоляной связке, а для крупносерийного производства — на металлической. Размер зерна обычно варьируется от 120 до 400 в зависимости от требуемой чистоты поверхности. Наши инженеры могут предоставить индивидуальные рекомендации с учетом ваших конкретных задач.
В2: Как вы обрабатываете шлифовальные круги на своих станках?
А: Наши станки оснащены автоматическими циклами правки с использованием алмазного правящего инструмента. Частота контролируется нашей интеллектуальной системой мониторинга, которая определяет нагрузку на колесо с помощью акустических датчиков. Это обеспечивает оптимальное состояние колеса без вмешательства оператора.
В3: Могут ли ваши станки работать с кольцами разных размеров и геометрических форм?
А: Безусловно. Наши станки разработаны с учетом гибкости. Быстросменные приспособления и ЧПУ-управление позволяют легко переключаться между различными размерами колец, от 10 мм до 300 мм в диаметре. Поддерживаются также сложные геометрические формы, такие как конические или рифленые кольца.
Вопрос 4: Какие меры принимаются для предотвращения термических повреждений?
А: Мы используем комбинацию охлаждающей жидкости высокого давления, криогенного охлаждения (опционально) и термокомпенсации. Наши тепловые модели прогнозируют выделение тепла и корректируют параметры охлаждения в режиме реального времени, обеспечивая поддержание температуры в зоне шлифования в пределах безопасных значений.
В5: Как вы обеспечиваете повторяемость и точность на протяжении длительных производственных циклов?
А: В наших машинах используется жесткая конструкция, линейные шкалы и система управления с обратной связью. Мы также внедряем функции обеспечения термостабильности, такие как контроль температуры охлаждающей жидкости и симметричная конструкция машины. Регулярная калибровка и профилактическое техническое обслуживание дополнительно обеспечивают точность в долгосрочной перспективе.
Заключение
В мире шлифовки колец из карбида вольфрама разница между успехом и неудачей часто кроется в деталях. Вибрация, нагрузка на шлифовальный круг и термические повреждения — это не просто технические неудобства, а дорогостоящие проблемы, способные подорвать вашу прибыль. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы посвятили себя решению этих проблем с помощью инновационных и надежных решений.
Не позволяйте некачественной шлифовке тормозить ваше производство. Свяжитесь с нашими инженерами по продажам сегодня, чтобы обсудить, как мы можем разработать решение, отвечающее вашим конкретным потребностям. Для более подробного ознакомления с техническими аспектами загрузите наш подробный технический документ о передовых методах шлифовки карбида вольфрама.