Станок для фрезерования и маркировки валков с ЧПУ — это ваше узкое место?
Пройдитесь по любому цеху по металлообработке с большим ассортиментом и небольшими объемами производства, и вы, скорее всего, увидите одну и ту же картину: оператор, склонившийся над станком для ручной вырубки, с штангенциркулем в руках, наносит разметочные линии маркером. Расположенный рядом контейнер с отходами рассказывает свою историю — перекрученные обрезки, неправильно выбитые кронштейны и детали, не прошедшие первичную проверку качества. Если это вам знакомо, вы не одиноки. Узкое место — не квалификация вашей команды, а сам процесс.Станки с ЧПУ для высечки и маркировки валковРазработанные для устранения этого узкого места, эти системы объединяют прецизионную вырубку и маркировку в одном автоматизированном проходе. Но действительно ли эта технология эффективна? Вкратце: да — при правильном выборе и интеграции. В этом блоге мы рассмотрим технические аспекты, факторы, влияющие на окупаемость инвестиций, и подводные камни, которых следует избегать, чтобы вы могли решить, пора ли навсегда отказаться от ручного режима работы.
Почему традиционная вырубка и разметка обходятся вам дороже, чем вы думаете.
Давайте рассмотрим конкретные примеры. Проблемы, возникающие при традиционной вырубке и маркировке, связаны не только со скоростью — они распространяются по всей производственной цепочке. Вот три сценария, которые актуальны для производителей по всему миру.
Проблема 1: Нестабильное качество и необходимость доработок при производстве продукции с широким ассортиментом.
При производстве 200 различных вариантов кронштейнов в неделю ручная разметка и выемка пазов неизбежно приводят к вариативности. Линия разметки оператора может сместиться на 0,5 мм; штамп для выемки пазов может изнашиваться неравномерно. Результат: детали, которые не подходят, узлы, требующие принудительного усилия, и доработки, снижающие рентабельность. В типичном цехе, работающем по ручным методам, процент доработок составляет 3–5%, а каждая доработанная деталь может стоить в 2–3 раза дороже первоначального времени обработки. Добавьте к этому ускоренную доставку для соблюдения сроков заказчика, и реальная стоимость резко возрастет.
Проблема 2: Дефицит квалифицированной рабочей силы и затраты на обучение.
Найти операторов, умеющих читать сложные чертежи, рассчитывать припуски на изгиб и настраивать ручной высечник, становится все сложнее. Обучение нового сотрудника навыкам часто занимает 6–12 месяцев. За это время резко возрастает процент брака, а опытные операторы тратят часы на наставничество вместо того, чтобы производить продукцию. В таких регионах, как Западная Европа и Северная Америка, где квалифицированные токари уходят на пенсию быстрее, чем их можно заменить, эта утечка знаний представляет собой стратегический риск.
Проблема 3: предел пропускной способности и скрытые издержки
Ручная вырубка и маркировка — это последовательные операции. Оператор маркирует деталь, перемещает ее к вырубному станку, выравнивает, делает вырубку, а затем повторяет процесс. Для детали, требующей четырех вырубок и шести меток, время цикла может легко превышать 5 минут. При нагруженной ставке оплаты труда в 65 долларов в час это составляет более 5 долларов на деталь только за прямые трудозатраты — до учета простоя оборудования, настройки приспособлений и контроля качества. Когда объемы заказов колеблются, эти фиксированные затраты на оплату труда становятся губительными для рентабельности.
Решение для высечки и маркировки валов с ЧПУ: точность на производственной скорости.
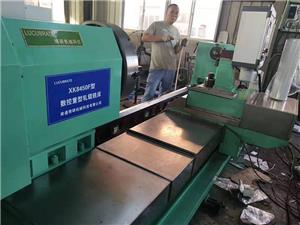
Станки с ЧПУ для высечки и маркировки валов решают эти проблемы в корне. Благодаря интеграции сервоприводных высечных головок с программируемыми маркировочными устройствами — все это управляется через интерфейс ЧПУ — эти станки преобразуют ручной, подверженный ошибкам процесс в единый автоматизированный рабочий процесс.
Как это работает: технический обзор
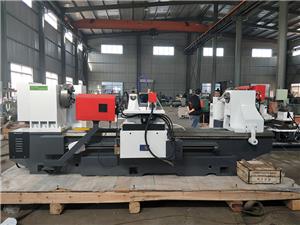
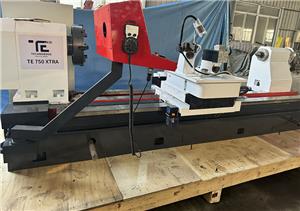
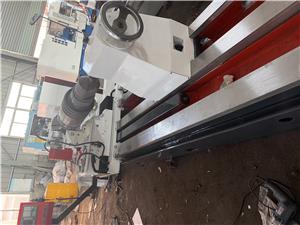
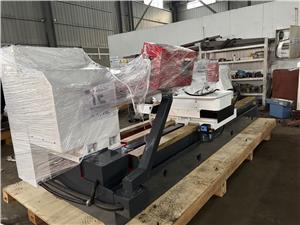
В основе системы лежит прочная рама, поддерживающая роликовую вырубную головку и маркировочную головку, обе установлены на прецизионных линейных направляющих. Заготовка подается через сервоприводные ролики, которые зажимают и позиционируют материал с повторяемостью ±0,05 мм. Контроллер ЧПУ считывает файл DXF или напрямую вводит координаты, а затем выполняет вырубку и маркировку без вмешательства оператора. Вырубка выполняется с помощью закаленного пуансона и штампа из инструментальной стали, а маркировка может выполняться с помощью чертилки, струйной печати или точечной штамповки — в зависимости от материала и требований к отслеживаемости. Роликовый механизм позволяет осуществлять непрерывную обработку рулонных или предварительно нарезанных листов, что делает систему идеальной для производства с широким ассортиментом продукции.
Решение проблемы 1: Исключение переделок за счет обеспечения точности в замкнутом цикле.
Благодаря исключению ручной разметки, станок устраняет вариативность, связанную с человеческим фактором. Каждая метка и выемка размещаются в соответствии с цифровой программой, а обратная связь от энкодеров гарантирует идентичность первой и тысячной деталей. На практике клиенты сообщают о снижении процента доработок с 4% до менее 0,5%. Для цеха, производящего 10 000 деталей в месяц, это на 350 деталей меньше, что позволяет сэкономить тысячи долларов на рабочей силе и материалах.
Решение проблемы №2: Снижение эффективности операции, а не результата.
Благодаря станкам с ЧПУ для нанесения насечек и маркировки, роль оператора смещается от квалифицированной разметки к обслуживанию станка. Время обучения сокращается с месяцев до дней. Интуитивно понятный интерфейс станка и встроенные алгоритмы раскроя позволяют даже новичку загрузить программу и изготовить детали, соответствующие требованиям. Это не только смягчает проблему нехватки рабочей силы, но и освобождает опытных сотрудников для более важных задач, таких как программирование и контроль качества.
Решение проблемы №3: Преодоление потолка пропускной способности
Время цикла резко сокращается. Деталь, на изготовление которой вручную уходило 5 минут, теперь часто обрабатывается менее чем за 60 секунд, включая нарезку пазов и маркировку. Подача с помощью роликов обеспечивает непрерывную обработку, а смена инструмента сводится к минимуму благодаря системам быстрой смены. В результате производительность увеличивается в 3–5 раз без увеличения производственных площадей или количества смен. Кроме того, оптимизируется энергопотребление станка; серводвигатели потребляют энергию только во время движения, в отличие от гидравлических прессов, работающих непрерывно.
Сравнение: ручная и ЧПУ-печать и маркировка валков.
| Метрика | Ручная высечка и разметка | Станки с ЧПУ для высечки и маркировки валков. |
|---|---|---|
| Время цикла на деталь (4 насечки, 6 меток) | 5–7 минут | 45–90 секунд |
| Коэффициент доработки | 3–5% | <0,5% |
| Требуемые навыки оператора | Высокий уровень (6–12 месяцев обучения) | Низкий уровень (1-2 недели тренировок) |
| Время подготовки новой детали | 15–30 минут | 2–5 минут (воспроизведение программы) |
| Материальные отходы | 2–4% | <1% |
Истории успеха клиентов: доказанные результаты в разных регионах.
Цифры говорят сами за себя, но контекст имеет значение. Вот четыре примера предприятий, которые модернизировали свои производственные процессы с помощью технологии фрезерования и маркировки на станках с ЧПУ — каждый из них был предоставлен компанией NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.
Пример 1: Компания Heinrich Weber GmbH, Германия – Автомобильные кронштейны
Компания Heinrich Weber, поставщик второго уровня в автомобильной отрасли Баварии, столкнулась с проблемой 6% доработок на семействе из 120 вариантов кронштейнов. После установки станка для вырубки и маркировки с ЧПУ LUCUBRATE, доля доработок снизилась до 0,3%, а время цикла на деталь сократилось с 6,2 до 1,1 минуты. «Станок окупился за 14 месяцев только за счет сокращения брака», — говорит руководитель производства Клаус Рихтер. «Теперь наши операторы сосредоточены на контроле качества, а не на компоновке».
Пример 2: Precision Fab Inc., США – Компоненты для систем отопления, вентиляции и кондиционирования воздуха.
Компания Precision Fab, расположенная в штате Огайо, производит фитинги для воздуховодов партиями от 25 штук. Ручная вырубка была узким местом, ограничивавшим производительность до 800 деталей за смену. Благодаря системе LUCUBRATE, теперь они достигают производительности в 2400 деталей за смену, а время настройки для новых профилей составляет менее 3 минут. «Мы теперь можем предлагать цены на заказы, от которых раньше отказывались, потому что не могли их выполнить», — отмечает владелица Сара Дженкинс. «Станок дал нам конкурентное преимущество».
Пример 3: Metalform Srl, Италия – Архитектурные панели
Компания Metalform, занимающаяся изготовлением декоративных панелей из нержавеющей стали, нуждалась в точной маркировке для обеспечения прослеживаемости. Ручная разметка была неэффективной и медленной. Машина LUCUBRATE с точечной разметкой сократила время маркировки на 80% и полностью исключила ошибки маркировки. «Наши клиенты требуют полной прослеживаемости каждой панели», — говорит менеджер по качеству Марко Бьянки. «Теперь мы можем это гарантировать, и мы выиграли контракты, которые этого требуют».
Пример 4: Nordic Steel AB, Швеция – Защитные кожухи для тяжелого оборудования
Компания Nordic Steel столкнулась с 12% брака при производстве толстостенных корпусов из-за ошибок при ручной вырубке. После интеграции станка для вырубки и маркировки рулонов с ЧПУ LUCUBRATE с линией подачи рулонов, процент брака снизился до 0,8%, а коэффициент использования материала повысился на 7%. «Окупаемость инвестиций очевидна — мы вернули вложенные средства за 11 месяцев», — говорит операционный директор Эрик Лунд. «Надежность станка превосходна; за два года у нас не было ни одного незапланированного простоя».
Приложения и партнерства: где точность не подлежит обсуждению.
Станки с ЧПУ для нанесения насечек и маркировки на валки превосходно зарекомендовали себя в тех областях, где точность, скорость и отслеживаемость имеют первостепенное значение. Ключевые отрасли включают:
- Автомобильная промышленность:Кронштейны, компоненты шасси и детали выхлопной системы, где критически важна точность размеров.
- Системы отопления, вентиляции и кондиционирования:Фитинги для воздуховодов, фланцы и подвесы, требующие крупносерийного производства с минимальным разнообразием продукции.
- Архитектурный металл:Декоративные панели, облицовка и перила, где маркировка должна быть незаметной, но при этом постоянной.
- Тяжелая техника:Корпуса, защитные кожухи и конструктивные элементы из толстостенных материалов.
- Электрические корпуса:Задние панели и монтажные панели, на которых маркировка указывает на идентификаторы компонентов.
Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. установила партнерские отношения с ведущими производителями оборудования для обработки рулонов и поставщиками материалов, обеспечивая бесшовную интеграцию в существующие производственные линии. Например, наши станки совместимы с основными системами подачи рулонов, что позволяет производителям обрабатывать материал непосредственно из рулона, исключая этапы вырубки и дополнительно снижая затраты. Эти партнерские отношения не ограничиваются технической стороной; они основаны на общих обязательствах по обеспечению качества и бесперебойной работы, а также на соглашениях о совместном обслуживании, гарантирующих время реагирования менее 24 часов в Европе и Северной Америке.
Часто задаваемые вопросы: Что на самом деле спрашивают инженеры и менеджеры по закупкам?
1. Какие материалы и толщины может обрабатывать станок?
Наши стандартные модели предназначены для обработки низкоуглеродистой стали, нержавеющей стали, алюминия и меди толщиной от 0,5 до 6 мм в зависимости от инструмента. Для более толстых материалов мы предлагаем усиленные конфигурации до 12 мм. Усилие надреза контролируется в режиме реального времени для предотвращения перегрузки инструмента, а маркировочная головка может быть оснащена разметочным, струйным или точечным инструментом для обеспечения необходимой чистоты поверхности.
2. Как обеспечить разборчивость маркировки после формовки и нанесения покрытия?
Глубина и контрастность маркировки программируются. Для деталей, предназначенных для порошковой окраски, мы рекомендуем точечную маркировку глубиной 0,1–0,2 мм, которая остается разборчивой после нанесения покрытия. Для нержавеющей стали часто предпочтительнее использовать гравировальную маркировку. Мы также предлагаем опцию системы машинного зрения для проверки качества маркировки в процессе производства, обеспечивая 100% прослеживаемость.
3. Каков типичный график технического обслуживания и срок службы инструмента?
Инструменты для высечки изготавливаются из закаленной инструментальной стали (HRC 60–62) и обычно служат 50 000–100 000 циклов в зависимости от материала. Мы рекомендуем ежедневную проверку смазки и еженедельный осмотр кромок инструмента. Сервосистема станка требует минимального технического обслуживания — достаточно ежегодной калибровки энкодеров. Среднее время безотказной работы (MTBF) всей системы составляет более 10 000 часов на основе данных, полученных в полевых условиях.
4. Можно ли интегрировать это оборудование с нашей существующей ERP/MES-системой?
Да. Контроллер ЧПУ поддерживает протоколы OPC UA и Ethernet/IP, что позволяет напрямую взаимодействовать с ERP или MES системами для загрузки заказов и составления производственных отчетов. Мы также предоставляем комплект для разработки программного обеспечения (SDK) для пользовательской интеграции. Несколько клиентов внедрили автоматизированное производство, подключив станок к своей системе планирования.
5. Каковы сроки выполнения заказа и какая поддержка предоставляется?
Стандартный срок поставки составляет 10–12 недель с момента подтверждения заказа, в зависимости от конфигурации. Мы предоставляем услуги по установке и обучению на объекте заказчика, а наша глобальная сервисная сеть обеспечивает доставку запасных частей в течение 48 часов в большинстве регионов. Для критически важных применений мы предлагаем пакеты услуг по удаленной диагностике и профилактическому техническому обслуживанию.
Заключение: Переход от узкого места к прорыву.
Доказательства очевидны: ручная вырубка и маркировка — это незаметные источники убытков. Станки с ЧПУ для вырубки и маркировки рулонов от компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. предлагают проверенный путь к повышению качества, снижению затрат и большей гибкости. Независимо от того, работаете ли вы в автомобильной, отопительной или строительной металлообрабатывающей промышленности, технология готова к применению, а окупаемость инвестиций впечатляет. Не позволяйте ручному управлению ограничивать ваши производственные мощности.Скачайте наш технический документ.для более подробного ознакомления со спецификациями оборудования и стратегиями интеграции, илиСвяжитесь с нашими инженерами по продажам.Чтобы обсудить вашу конкретную задачу. Ваше следующее конкурентное преимущество может быть всего в одном цикле заточки.