
Что приводит к неудачным поворотам?
2:30 утра вторника, и ночной сменный начальник цеха точной обработки в Детройте смотрит на только что сломавшийся шпиндель. Вставка для токарной обработки — едва начав свой цикл, через 20 минут после начала — вышла из строя с катастрофическими последствиями, испортив заготовку из инконеля стоимостью 3000 долларов и остановив весь цех. Оператор клянется, что вставка была затянута с правильным усилием. Представитель инструментальной компании настаивает, что усилие было правильным. И все же вот мы здесь. Если эта сцена вам знакома, вы не одиноки. Вопрос, который мы задали в заголовке…Что приводит к выходу из строя токарных вставок?— Это вопрос, который хоть раз задавал себе каждый специалист по механической обработке. Краткий ответ? Редко бывает, что причина одна. Выход из строя пластины почти всегда является результатом целого каскада мелких смещений: неправильный выбор марки материала, плохой контроль стружки, приводящий к повторной резке, термические трещины от прерывистой резки или просто изношенный держатель инструмента. Но более подробный ответ — тот, который экономит деньги, сокращает время простоя и обеспечивает бесперебойную работу шпинделей — мы подробно рассмотрим в этом обзоре. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы десятилетиями помогаем предприятиям по всему миру диагностировать и устранять отказы пластин. Так что давайте отбросим лишнее и доберемся до первопричин.
Проблема 1: Преждевременный износ и непредсказуемый срок службы инструмента.
Вы всё подсчитали: токарная пластина должна прослужить 30 минут. Но в последнее время вы наблюдаете износ боковой поверхности уже через 12 минут, и поверхность начинает блестеть. Оператор компенсирует это, замедляя вращение шпинделя, что сокращает время цикла. Или, что ещё хуже, он ускоряет подачу, чтобы "пройти цикл", и пластина скалывается. Результат? Увеличение затрат на оснастку на 40% и снижение производительности на 15%. В цехе с широким ассортиментом и небольшими объёмами производства это разница между прибылью и убытком по контракту. Скрытые затраты ещё выше: каждая замена пластины — это остановка шпинделя, а каждая остановка шпинделя — это упущенная выгода. Умножьте это на 50 пластин в день, и вы получите тысячи долларов в месяц в виде чистых отходов.

Болевая точка 2: Кошмары, связанные с управлением чипами
Стружка в виде тонких нитей — враг автоматизации. Она наматывается на держатель инструмента, царапает обработанную поверхность, а иногда и вырывает пластину из углубления. В автоматизированном производственном цехе скопление стружки может привести к поломке, которая обходится в десятки тысяч долларов на ремонт и приводит к дням простоя. Мы видели, как цеха прибегают к циклической обработке стружкой или ручному дроблению, что сводит на нет преимущества станков с ЧПУ. Часто причина кроется не в самой пластине, а в сочетании геометрии кромки, скорости подачи и стратегии охлаждения. Если допустить ошибку, придется бороться со стружкой весь день. Если же допустить ошибку, можно спокойно отказаться от работы на станке.
Проблема №3: Термическое растрескивание и непредсказуемое разрушение.
Прерывистые резы — например, фрезерование шпоночного паза на токарном станке или обработка вала с плоскими поверхностями — очень сильно изнашивают пластины. Циклический нагрев и охлаждение приводят к образованию термических трещин, которые распространяются до тех пор, пока пластина просто не сломается. Это не постепенный износ; это внезапная поломка, которая может вывести из строя инструментальный держатель стоимостью 500 долларов и заготовку стоимостью 2000 долларов за считанные секунды. Производители часто винят в этом марку пластины, но настоящей причиной часто является стратегия охлаждения: заливание горячей пластины холодной охлаждающей жидкостью вызывает термический шок. Цена? Непредсказуемые поломки приводят к браку деталей, срыву сроков поставки и множеству взаимных обвинений между производственным цехом и отделом закупок.
Решение 1: Выбор марки и покрытия, соответствующих вашему материалу.
Первый шаг к предотвращению преждевременного износа — это перестать рассматривать пластины как товар широкого потребления. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы разрабатываем токарные пластины со специальными комбинациями подложки и покрытия для различных групп материалов. Например, нашиСерия LUCUBRATE LC2000Для стали используется градиентная спеченная твердосплавная подложка с покрытием TiAlN, обеспечивающая баланс прочности и износостойкости. Для нержавеющей стали используется...серия LC3000Она имеет PVD-покрытие, предотвращающее образование наростов на кромке. Но настоящий секрет кроется в подготовке кромки: мы используем запатентованную микрогеометрию, которая снижает силы резания и нагрев, увеличивая срок службы инструмента до 30% в полевых испытаниях. Ключевым моментом является подбор пластины под конкретное применение, а не только под код материала. Наши инженеры работают с вами, анализируя параметры резания и рекомендуя правильный сорт стали, покрытие и стружколом.
Решение 2: Геометрия и стратегия охлаждения чипбрейкера для идеальной обработки чипов.
Контроль стружки — это одновременно искусство и наука. Наши токарные пластины имеют различную геометрию стружколома — от острого положительного угла для чистовой обработки до прочного отрицательного угла для черновой обработки. Но одной геометрии недостаточно. Мы помогаем клиентам оптимизировать подачу и давление охлаждающей жидкости. Например, использование охлаждающей жидкости под высоким давлением (70 бар), направленной в зону резания, может эффективно измельчать стружку и увеличивать срок службы инструмента. В одном случае клиент перешел от обильной подачи охлаждающей жидкости к подаче охлаждающей жидкости под высоким давлением через инструмент и полностью исключил налипание стружки, что позволило ему работать без присмотра. Мы также предлагаем индивидуальные конструкции стружколомов для конкретных материалов, например, нашиСерия LUCUBRATE CFдля алюминия это предотвращает образование наростов на кромке и приводит к образованию мелких, легко поддающихся обработке стружек.
Решение 3: Прочность и термостойкость для прерывистых разрезов
Для прерывистой резки необходима вставка, способная выдерживать значительные нагрузки. НашаСерия LUCUBRATE LTОн отличается прочной подложкой, обогащенной кобальтом, и многослойным покрытием, устойчивым к термическому растрескиванию. Но настоящим прорывом является заточка кромки: мы применяем Т-образную подготовку кромки, которая укрепляет режущую кромку без ущерба для остроты. Кроме того, мы консультируем клиентов по стратегии охлаждения: для прерывистых резов часто лучше использовать обдув воздухом или минимальное количество охлаждающей жидкости, чтобы избежать термического шока. В ходе испытаний с клиентом, обрабатывающим кованые стальные валы со шпоночными пазами, переход на серию LT и регулировка охлаждающей жидкости снизили количество поломок с 15% до менее чем 2%, сэкономив более 50 000 долларов в год.
Пример из практики клиента 1: Компания Precision Components Inc., США
Компания Precision Components Inc., семейное предприятие в Огайо, столкнулась с проблемой нестабильного срока службы инструмента при токарной обработке стали 4140. Они использовали универсальную пластину конкурента, и износ боковой поверхности инструмента наблюдался уже через 15 минут, что приводило к частой замене инструмента и браку деталей. После перехода на серию LC2000 от NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. со специальным стружколомом для стали, срок службы инструмента увеличился до 28 минут — улучшение на 87%. «Сначала мы были настроены скептически, но данные говорят сами за себя. Наши затраты на инструмент снизились на 22%, и мы смогли выполнять больше работы без увеличения количества смен», — сказал Майк Рейнольдс, менеджер по производству.
Пример клиента 2: AutoTurn GmbH, Германия
Компания AutoTurn GmbH, поставщик первого уровня для автомобильной промышленности, расположенная недалеко от Штутгарта, столкнулась с проблемами контроля стружки при токарной обработке алюминиевых корпусов трансмиссий. Тонкие стружки вызывали царапины и требовали ручного вмешательства. Они внедрили нашу серию LUCUBRATE CF с полированной верхней поверхностью и острым краем в сочетании с охлаждающей жидкостью высокого давления. Количество дефектов, связанных со стружкой, снизилось с 8% до 1,5%, а время цикла сократилось на 12% благодаря уменьшению времени простоя. «Геометрия стружколома идеально подходит для алюминия. Впервые мы смогли работать в автоматическом режиме», — отметил Клаус Вебер, инженер-технолог.
Пример из практики клиента № 3: Aero Precision Ltd., Великобритания
Компания Aero Precision Ltd., субподрядчик аэрокосмической отрасли из Шеффилда, столкнулась с проблемой термического растрескивания при прерывистой резке сплава Inconel 718. Вставки ломались непредсказуемо, что приводило к браку деталей на сумму 10 000 фунтов стерлингов каждая. Мы рекомендовали использовать нашу серию LT с прочной подложкой и посоветовали применять обдув воздухом вместо обильного охлаждения. В результате процент поломок снизился с 12% до 2%, а срок службы инструмента стал предсказуемым. «Техническая поддержка от LUCUBRATE была превосходной. Они не просто продали нам вставки; они помогли нам изменить наш производственный процесс», — сказала Сара Томпсон, операционный директор.
Пример из практики клиента №4: Компания MedTech Machining, Швейцария
Компания MedTech Machining, швейцарский цех точной обработки, специализирующийся на титановых медицинских имплантатах, нуждалась в надежном контроле стружки и высоком качестве обработки поверхности. Для чистовой обработки они использовали станки серии LC3000 с зачистной геометрией, обеспечив стабильное значение Ra 0,4 мкм и сократив время цикла на 18%. «Мы пробовали множество марок, но стабильность LUCUBRATE не имеет себе равных. Теперь процент брака близок к нулю», — отметил технический директор доктор Андреас Майер.
Приложения и партнерства
Наши токарные пластины используются в самых разных областях, от компонентов автомобильных силовых агрегатов до деталей авиационных двигателей и медицинских имплантатов. Мы сотрудничаем с дистрибьюторами и OEM-производителями по всему миру, включая несколько компаний из списка Fortune 500, которые полагаются на наши пластины для своих производственных линий. Например, мы поставляем крупные европейские поставщики первого уровня для автомобильной промышленности, изготавливая на заказ пластины для токарной обработки коленчатых валов, а также американскую аэрокосмическую компанию, поставляя пластины для компонентов шасси. Эти партнерские отношения строятся на доверии и техническом сотрудничестве — мы не просто продаем пластины; мы предлагаем решения.
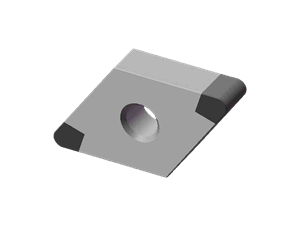
Часто задаваемые вопросы
В: Как выбрать подходящий сорт пластин для токарной обработки нержавеющей стали?
А: Нержавеющая сталь имеет тенденцию к упрочнению при обработке и образованию наростов на режущей кромке. Мы рекомендуем использовать твердосплавную сталь с PVD-покрытием, обладающую острой кромкой, и стружколом, разработанный специально для нержавеющей стали. Наша серия LC3000 специально разработана для этого, с покрытием, которое снижает трение и нагрев. Также рекомендуется использовать охлаждающую жидкость под высоким давлением для удаления стружки.
В: Что вызывает образование термических трещин в токарных вставках?
А: Термические трещины обычно возникают из-за циклического нагрева и охлаждения, особенно при прерывистой резке. Использование чрезмерного количества охлаждающей жидкости может вызвать термический шок. Мы рекомендуем использовать обдув воздухом или уменьшить поток охлаждающей жидкости и выбрать более прочный сорт, например, из нашей серии LT.
В: Можно ли использовать одну и ту же вставку для черновой и чистовой обработки?
А: Хотя некоторые пластины универсальны, оптимальные результаты достигаются при использовании пластин определенной геометрии. Для черновой обработки требуется прочная кромка и стружколом для высоких подач, а для чистовой обработки — острая кромка и шлифовальная геометрия для получения качественной поверхности. Использование неправильной пластины может привести к плохому качеству обработки или преждевременному выходу из строя.
В: Как покрытие влияет на характеристики вставки?
А: Покрытия снижают трение, повышают износостойкость и действуют как тепловой барьер. Для стали обычно используется TiAlN; для нержавеющей стали — PVD-покрытия, такие как TiCN; для чугуна — CVD-покрытия. В наших вставках используются усовершенствованные многослойные покрытия, разработанные специально для каждого материала.
В: Каков типичный срок изготовления вставок на заказ?
A: Стандартные вставки отгружаются в течение 2-3 недель. Изготовление вставок нестандартной геометрии или класса может занять 4-6 недель в зависимости от сложности. Мы тесно сотрудничаем с вами, чтобы уложиться в ваш производственный график.
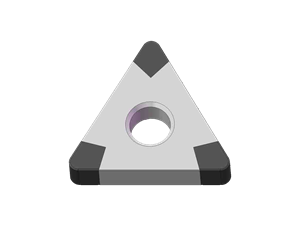
Заключение и призыв к действию
Выход из строя токарно-обрабатывающих пластин не является неизбежным — это симптом несоответствия инструментов и технологических процессов. Понимая первопричины и применяя правильные решения, вы можете добиться предсказуемого срока службы инструмента, идеальной стружки и надежной работы даже с самыми твердыми материалами. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы стремимся помочь вам устранить отказы пластин благодаря экспертной инженерной поддержке. Чтобы узнать больше, загрузите наш технический документ по выбору пластин и устранению неполадок или свяжитесь с нашими инженерами по продажам для консультации. Не допускайте выхода из строя пластин — возьмите ситуацию под контроль уже сегодня.



