
Что обеспечивает точность высечки на станках с ЧПУ?
Что делает вырубку на станках с ЧПУ точной? Этот вопрос возникает каждый раз, когда производитель видит вырубку, отстающую на несколько тысячных долей миллиметра, или, что еще хуже, целую партию деталей, не прошедших проверку качества. Краткий ответ: точность вырубки на станках с ЧПУ достигается за счет сочетания жесткой конструкции станка, продуманной оснастки, термической стабильности и программного обеспечения, учитывающего поведение материала. Но давайте не будем ограничиваться кратким ответом. Если вы когда-либо наблюдали, как плазменная горелка перемещается по 12-миллиметровой пластине из нержавеющей стали, или слышали, как штамповочный пресс издает скрип при обработке 6-миллиметрового алюминиевого листа, вы знаете, что «точность» — это свойство системы, а не число, указанное в спецификации.
В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы годами выслушивали рассказы сварщиков о моментах, когда что-то идет не так с выемкой. Контейнер для отходов заполняется, сварщик ругается, а сроки поставки сдвигаются. В этом блоге мы подробно рассмотрим эти моменты — болевые точки, которые обходятся очень дорого, — и объясним, как современная технология ЧПУ-выемки решает эти проблемы. Мы рассмотрим износ лезвий, термическую деформацию и неэффективность раскроя, а затем расскажем о решениях, реальных историях клиентов и технических деталях, которые отличают хорошую выемку от отличной. Независимо от того, являетесь ли вы инженером, разрабатывающим спецификацию нового оборудования, или менеджером по закупкам, сравнивающим поставщиков, это именно тот подробный анализ, который вы искали.

Проблема 1: Износ лезвия и нестабильное качество заточки.
Представьте себе цех в Огайо, где изготавливают уголки из низкоуглеродистой стали толщиной 16 калибров. Оператор загружает рулон, устанавливает программу и нажимает кнопку «Старт». Первые 500 деталей имеют четкие выемки — без заусенцев, квадратные и готовы к обработке на листогибочном прессе. К 800-й детали кромки начинают рваться. К 1200-й детали выемка становится заметно неровной, а качество сварки меняется с «быстрого соединения» на «быстрое забивание молотком и зажим». Оператор замедляет работу станка, но это лишь маскирует проблему. В конце концов, лезвие изнашивается, и цех теряет четыре часа производства плюс стоимость нового инструмента. Если это происходит еженедельно, годовые затраты на износ лезвия — включая простои, брак и оплату труда — могут легко превысить 25 000 долларов для одного станка.
Причина кроется не только в материале лезвия. Это сочетание неправильного зазора, непостоянных углов заточки и отсутствия стратегии компенсации износа. Многие цеха рассматривают лезвия как расходные материалы, не отслеживая кривую износа, поэтому заменяют их реактивно, а не прогнозно. В результате получается зубчатый профиль качества: сначала хорошие детали, затем плохие, затем снова хорошие после смены инструмента. Для мелкосерийного производства с широким ассортиментом продукции такая изменчивость является кошмаром для контроля качества.
Проблема 2: Термическая деформация при вырезании пазов в толстых пластинах.
Термическая деформация — это незаметный убийца точности при плазменной и лазерной резке. Представьте себе цех в Шеффилде, Великобритания, где вырезают 20-миллиметровые пластины из углеродистой стали для соединения балок. Оператор размещает четыре детали на листе размером 3 м x 1,5 м. Плазменный резак вырезает первый надрез, затем второй, затем третий. К тому моменту, когда вырезается четвертый надрез, пластина деформируется настолько, что регулятор высоты горелки с трудом удерживает зазор. Угол надреза смещается на 1,5 градуса, а расстояние от отверстия до края отклоняется на 0,8 мм. Детали отбраковываются, и цеху приходится переделывать из новой пластины. При стоимости 120 фунтов стерлингов за пластину плюс 45 минут машинного времени это означает потерю 200 фунтов стерлингов за каждый случай — и это происходит три раза в неделю.
Физические принципы просты: локальный нагрев создает температурный градиент, вызывающий дифференциальное расширение. В толстых листах эффект теплоотвода основного материала приводит к тому, что верхняя поверхность расширяется сильнее, чем нижняя, что вызывает деформацию. Большинство программ CAM предполагают плоскую пластину, поэтому траектория движения горелки программируется для номинальной геометрии, которая больше не существует. Без компенсации в реальном времени или тепловой модели оператор действует наугад. А наугад в мелкосерийном производстве дорого обходится.
Проблема 3: Неэффективное гнездование и расточительное использование материалов.
Неправильная раскройка — это то, где незаметно утекают деньги. Рассмотрим цех в Онтарио, Канада, который занимается раскройкой оцинкованных стальных панелей толщиной 1,2 мм для воздуховодов систем отопления, вентиляции и кондиционирования. Программист использует стандартный алгоритм раскроя, который отдает приоритет количеству деталей, а не использованию материала. Результат: 18% брака на каждом листе. Владелец цеха видит кучу отходов, но не понимает, что более эффективная стратегия раскроя — учитывающая геометрию выемки и направление волокон — могла бы снизить брак до 9%. При производстве 500 листов в месяц по цене 45 долларов за лист это означает экономию 2025 долларов в месяц или 24 300 долларов в год. Проблема заключается не только в стоимости материала; это также дополнительные затраты на обработку, хранение обрезков и упущенная возможность предложить более конкурентоспособные цены.
Хуже того, многие программы для раскроя обрабатывают пазы как простые прямоугольники, игнорируя ограничения инструмента, накладываемые станком. Пресс с грузоподъемностью 30 тонн не может вырезать паз размером 50 мм x 50 мм в нержавеющей стали толщиной 6 мм без специального инструмента, но программное обеспечение этого не знает. Оператор либо прилагает усилие к инструменту и рискует повредить его, либо вручную редактирует программу, что добавляет 20 минут к каждой задаче. Это 20 минут квалифицированного труда, которые можно было бы потратить на настройку для следующей задачи.
Решение 1: Компенсация износа и обработки режущей кромки для обеспечения её однородности.
Для решения проблемы износа лезвий первым шагом является переход от реактивного к прогнозируемому управлению инструментом. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы рекомендуем трехэтапный подход: (1) использование покрытия инструмента, соответствующего материалу — TiAlN для нержавеющей стали, DLC для алюминия — для увеличения срока службы лезвия на 30-50%; (2) внедрение таблицы компенсации износа в станке с ЧПУ, которая регулирует глубину хода в зависимости от количества ударов, так что глубина заточки остается постоянной даже при затуплении лезвия; и (3) планирование заточки на основе кривой износа, а не календарного графика. Для цеха в Огайо это означало переход от стандартного лезвия из стали M2 к лезвию из порошковой металлургии с покрытием TiAlN и программирование компенсации глубины 0,02 мм каждые 200 ударов. Результат: срок службы лезвия увеличился с 1200 деталей до 3500 деталей, а процент брака снизился с 8% до 1,5%. Ежегодная экономия составила 18 000 долларов только на лезвиях, плюс 12 000 долларов на металлоломе и работе.
Важная техническая деталь: зазор. Для низкоуглеродистой стали толщиной 16 калибров оптимальный зазор составляет 8-10% от толщины материала. Слишком малый зазор приводит к вторичному сдвигу и образованию заусенцев; слишком большой — к разрыву кромок. Наши инженеры работают с клиентами, чтобы точно определить зазор для каждого сорта материала, и мы предоставляем таблицу зазоров, специфичную для системы направляющих ползуна станка. Это не общие рекомендации — они откалиброваны с учетом жесткости рамы и повторяемости сервопривода подачи.
Решение 2: Термокомпенсация и адаптивное управление
Для решения проблемы термической деформации используется комбинация аппаратного и программного обеспечения. В аппаратной части мы используем горелку с водяным охлаждением и систему управления высотой с обратной связью, которая измеряет температуру листа в точке резки. В программной части мы внедряем тепловую модель, которая прогнозирует расширение на основе подводимой тепловой энергии и геометрии листа. Станок с ЧПУ корректирует компенсацию ширины пропила и траекторию горелки в режиме реального времени. Для цеха в Шеффилде это означало модернизацию до станка с водяным столом размером 1200 мм x 2400 мм и модулем термокомпенсации. Результат: отклонение угла надреза снизилось с 1,5 градуса до 0,2 градуса, а допуск от отверстия до кромки остался на уровне ±0,15 мм. Процент брака для толстолистового металла снизился с 12% до 2%. Теперь цех предлагает заказы со сроком выполнения 5 дней вместо 7, поскольку они не перерезают детали.
Главное — не усложнять интерфейс оператора. Тепловая модель работает в фоновом режиме; оператор видит простой индикатор «компенсация активна». Если температура листа превышает пороговое значение, ЧПУ автоматически снижает скорость резки на 10%, чтобы ограничить подвод тепла. Такое адаптивное управление особенно ценно для дорогостоящих материалов, таких как дуплексная нержавеющая сталь, где стоимость одного бракованного листа может достигать 500 долларов.
Решение 3: Программное обеспечение для вложенности, понимающее принцип выемки.
Повышение эффективности раскроя начинается с программного обеспечения, которое учитывает особенности станка и структуру материала. Наш подход заключается в использовании алгоритма раскроя, учитывающего геометрию выемки как первостепенное ограничение, а не как второстепенный параметр. Для цеха по производству систем отопления, вентиляции и кондиционирования воздуха в Онтарио мы внедрили модуль раскроя, который группирует детали по толщине материала и направлению волокон, а затем применяет стратегию резки по общей линии для выемок, имеющих общую кромку. Результат: коэффициент использования материала повысился с 82% до 91%, а процент брака снизился с 18% до 9%. Цех также сократил время программирования на 15 минут на каждое задание, поскольку программное обеспечение автоматически выбирает правильный инструмент для каждого размера выемки.
Вот сравнительная таблица, показывающая влияние этих трех решений на решение наиболее проблемных моментов:
| Болевая точка | До (типично) | После (с решениями) | Годовая экономия (пример) |
|---|---|---|---|
| Износ лезвия и качество заточки | 1200 деталей на лезвие; 8% брака | 3500 деталей на лезвие; 1,5% брака. | 30 000 долларов |
| Тепловая деформация | Отклонение угла на 1,5°; 12% брака | Отклонение 0,2°; 2% брака | 45 000 долларов США |
| Неэффективность гнездования | 82% использования; 18% брака | 91% использования; 9% брака | 24 300 долларов США |
Пример из практики клиента 1: Точная обработка листового металла в Мюнхене, Германия
Ханс Вебер руководит цехом из 25 человек, специализирующимся на изготовлении корпусов из нержавеющей стали для медицинского оборудования. Узким местом его производства была обработка нержавеющей стали толщиной 1,5 мм на штамповочном прессе — лезвия скалывались каждые 800 деталей, а высота заусенцев была непостоянной, что вызывало проблемы с подгонкой при лазерной сварке швов. Мы помогли Хансу перейти на станок с ЧПУ для обработки заусенцев с сервоприводом и покрытием инструмента, разработанным специально для нержавеющей стали. Мы также внедрили таблицу компенсации износа, которая регулирует глубину хода каждые 150 ударов. Результат: срок службы лезвий увеличился до 2800 деталей, высота заусенцев снизилась с 0,15 мм до 0,05 мм, а процент брака упал с 6% до 0,8%. Ханс говорит: «Станок окупился за семь месяцев. Мы больше не планируем замену лезвий во время производственного цикла, и нашим сварщикам не приходится переделывать швы».
Пример из практики клиента № 2: Изготовление изделий из толстолистового металла в Хьюстоне, штат Техас.
Мария Гонсалес руководит цехом по изготовлению металлоконструкций, который занимается резкой углеродистой стали толщиной 25 мм для нефтепромысловых установок. Ее плазменный станок испытывал проблемы с термической деформацией — выемки для пластин усиления выходили за пределы допустимых отклонений, а процент доработок составлял 15%. Мы установили на ее станок водоподготовительный стол и модуль термокомпенсации, а также обучили операторов настройкам адаптивного управления. Результат: отклонение угла выемки снизилось с 2 градусов до 0,3 градуса, процент доработок упал до 3%, а рабочий цикл станка увеличился на 20%, поскольку им не приходилось останавливаться для повторного измерения деталей. Мария отмечает: «Раньше мы закладывали 10% брака на каждую пластину. Теперь мы закладываем 2%, и мы выигрываем заказы, которые раньше теряли из-за цены».
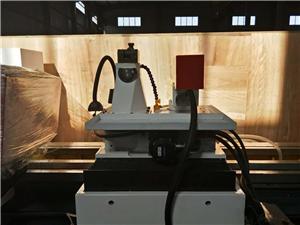
Пример из практики клиента №3: Системы вентиляции и кондиционирования воздуха в Торонто, Канада
Дэвид Чен владеет цехом по изготовлению воздуховодов, который производит 500 листов оцинкованной стали толщиной 1,2 мм в месяц. Его программное обеспечение для расчета раскроя оставляло 18% брака, и ему приходилось вручную редактировать программы, чтобы избежать конфликтов при вырезании пазов. Мы внедрили модуль расчета раскроя с учетом точной формы и алгоритм выбора инструмента, который подбирает размер паза в соответствии с доступными пуансонами. Результат: коэффициент использования материала улучшился до 91%, количество брака снизилось до 9%, а время программирования сократилось на 20 минут на один заказ. Дэвид говорит: «Программное обеспечение окупилось за четыре месяца. Теперь мы предлагаем цены на 5% ниже, чем наши конкуренты, и при этом получаем более высокую прибыль».
Пример из практики заказчика №4: Аэрокосмические кронштейны в Тулузе, Франция.
Софи Мартин — инженер-технолог на предприятии второго уровня в аэрокосмической отрасли, занимающемся изготовлением выемок для титановых брекетов толщиной 2 мм. Ее проблемой стало качество кромки: микротрещины, возникающие при резке, приводили к усталостным разрушениям во время испытаний. Мы рекомендовали специализированный станок для выемки с режимом точной вырубки и лезвием с полированной кромкой. Мы также работали с ее командой над оптимизацией зазора до 6% от толщины материала и внедрением последующей обработки для удаления заусенцев. Результат: частота возникновения микротрещин снизилась с 12% до 0,5%, а усталостная долговечность брекетов увеличилась на 30%. Софи отмечает: «Мы прошли аудит заказчика с первой попытки. Процесс выемки теперь является контролируемым специальным процессом, а не переменной величиной».
Пример из практики клиента № 5: Строительная техника в Брисбене, Австралия
Лиам О'Коннор управляет цехом по изготовлению вырубных пазов из низкоуглеродистой стали толщиной 10 мм для ковшей экскаваторов. Его проблемой была производительность — штамповочный пресс медленно обрабатывал толстые листы, а инструмент выходил из строя каждые 400 деталей. Мы предложили ему станок для вырубки с ЧПУ, обладающий усилием штамповки 50 тонн и системой быстрой смены инструмента. Мы также помогли ему составить график профилактического обслуживания, основанный на количестве ударов. Результат: производительность увеличилась на 40%, срок службы инструмента увеличился до 1500 деталей, а общая эффективность оборудования (OEE) выросла с 62% до 78%. Лиам говорит: «Теперь мы работаем в две смены вместо одной, и мы не боимся браться за работы с толстыми листами, которых раньше избегали».
Приложения и партнерства
Станки с ЧПУ для высечки используются в самых разных отраслях промышленности, и каждое применение сопряжено со своими собственными проблемами, связанными с точностью.автомобильныйНадрезание используется для компонентов шасси и кронштейнов, где качество кромки влияет на срок службы при усталостных нагрузках.системы отопления, вентиляции и кондиционирования воздуха (HVAC)Вырезание пазов создает выступы и фланцы для сборки воздуховодов, и рациональное использование материала имеет решающее значение.строительствоВыемка пазов подготавливает стальные балки и колонны к болтовым соединениям, где расстояние от отверстия до края является требованием строительных норм.аэрокосмическая отрасльНадрезы используются для титановых и алюминиевых брекетов, где микротрещины недопустимы.производство бытовой техникиВыемки образуют углы панелей, а высота заусенцев влияет на адгезию краски.
Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. установила партнерские отношения с несколькими ключевыми покупателями в этих секторах. Например, европейский дистрибьютор оборудования для обработки листового металла закупает наши станки с ЧПУ для автомобильного рынка запчастей, отмечая нашу способность адаптировать оснастку для высокопрочной стали. Североамериканская группа производителей металлоконструкций стандартизировала использование наших станков для своего подразделения HVAC благодаря интеграции программного обеспечения для раскроя. А австралийский производитель строительной техники использует наши станки для раскроя на своей линии по производству ковшей, отмечая жесткость станка и оперативность нашей технической поддержки. Эти партнерские отношения построены на общей приверженности точности — не только в самом станке, но и в документации, обучении и послепродажном обслуживании.
Часто задаваемые вопросы: Пять технических вопросов от инженеров и менеджеров по закупкам
1. Какова типичная точность станка с ЧПУ для высечки пазов, и как она соотносится с точностью штамповочного пресса?
Современный станок для высечки с ЧПУ может обеспечить точность позиционирования выемки ±0,05 мм и точность угла выемки ±0,1 градуса в зависимости от материала и толщины. Обычный штамповочный пресс обычно обеспечивает точность ±0,1 мм. Преимуществом специализированного станка для высечки является жесткость рамы и сервопривод хода, что уменьшает прогиб под нагрузкой. Для толстых листов (более 6 мм) разница более заметна, поскольку станок для высечки может поддерживать зазор без использования прокладок.
2. Как вы справляетесь с термической деформацией при вырезании надрезов в толстостенной нержавеющей стали?
Мы используем комбинацию водяного охлаждения и модели термокомпенсации. Водяной стол поддерживает стабильную температуру листа, а ЧПУ регулирует компенсацию ширины пропила на основе измеренной температуры листа. Для нержавеющей стали толщиной 20 мм мы рекомендуем скорость резки, ограничивающую подвод тепла до 0,8 кДж/мм, и используем вспомогательный газ азот для минимизации окисления. В результате отклонение угла надреза составляет менее 0,2 градуса.
3. Может ли ваше программное обеспечение для расчета раскроя интегрироваться с нашей существующей ERP-системой?
Да. Наше программное обеспечение для раскроя поддерживает открытые API и стандартные форматы файлов (DXF, DWG, STEP). Мы можем интегрироваться с большинством ERP-систем для получения данных о заказах и передачи результатов раскроя. Для индивидуальных интеграций мы предоставляем комплект разработки программного обеспечения (SDK) и инженерную поддержку. Цель — исключить ручной ввод данных и сократить время программирования.
4. Каков график технического обслуживания зубчатых лезвий, и как узнать, когда их нужно заточить?
Мы рекомендуем использовать график заточки, основанный на кривой износа, а не на фиксированном интервале. Для низкоуглеродистой стали заточку следует проводить каждые 2000-3000 ударов; для нержавеющей стали — каждые 1500-2000 ударов. Наша система ЧПУ отслеживает количество ударов и оповещает оператора, когда лезвие достигает 80% от ожидаемого срока службы. Мы также предоставляем измерительный прибор для проверки лезвия, который измеряет износ кромки. Главное — затачивать до того, как кромка начнет изнашиваться, а не после.
5. Какие меры безопасности предусмотрены для защиты операторов во время выполнения надрезов?
Наши станки оснащены световой завесой, которая останавливает поршень, если рука оператора попадает в опасную зону, двухручным управлением для ручной загрузки и защитным кожухом с блокируемыми дверями. Система ЧПУ также контролирует гидравлическое давление и положение поршня; при обнаружении неисправности станок переходит в режим безопасной остановки. Мы соответствуем стандартам CE и ISO 13849-1 и предоставляем документ по оценке рисков для каждой установки.
Заключение и призыв к действию
Точность при вырубке на станках с ЧПУ — это не единичный фактор, а результат грамотного подбора инструмента, управления тепловыми процессами и программного обеспечения, понимающего физику резки. Проблемы реальны: износ лезвия обходится дорого, термическая деформация — во времени, а неэффективная раскройка — в материале. Но решения проверены. От Мюнхена до Хьюстона и Брисбена производители добиваются уровня брака ниже 2%, срока службы лезвий более 3000 деталей и коэффициента использования материала выше 90%. Они делают это не с помощью магии; они делают это с помощью правильного станка, правильных настроек и правильного партнера.
Если вы готовы отказаться от догадок, предлагаем вам скачать наш технический документ «Точная вырубка на станках с ЧПУ: руководство по инструментам, термокомпенсации и раскрою». Он содержит подробные таблицы зазоров, тепловые модели и примеры из практики. Или, если вы предпочитаете обсудить все детали, свяжитесь с нашими инженерами по продажам в компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. Мы рассмотрим вашу задачу и порекомендуем конфигурацию, которая будет соответствовать вашим требованиям к точности — без излишнего усложнения или необоснованных обещаний.


