
Ваш токарный станок готов к обработке деталей весом до 50 тонн?
Представьте себе кованый вал весом 45 тонн, примерно равный весу загруженного полуприцепа, вращающийся со скоростью 200 об/мин на токарном станке. Одно небольшое смещение, одна ошибка в расчете теплового расширения — и вы не просто выбрасываете заготовку стоимостью 250 000 долларов, вы рискуете столкнуться с катастрофической аварией, которая может отбросить ваше предприятие на несколько месяцев назад. Если вы когда-либо затаивали дыхание во время тяжелых токарных работ, вы не одиноки. Вопрос в заголовке не риторический; это повседневная реальность для отраслей, которые обрабатывают массивные компоненты для энергетики, горнодобывающей промышленности и судостроения.
Короткий ответ? Большинство стандартных токарных станков с ЧПУ не готовы к этому. Им не хватает жесткости конструкции, термостойкости и крутящего момента шпинделя для надежной обработки деталей весом более 10 тонн. Но новый класс мощных токарных станков с ЧПУ — примером которых является разработка компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. — меняет это положение вещей. Эти станки созданы с нуля для обработки заготовок весом до 50 тонн с повторяемой точностью и минимальным временем простоя. В этом блоге мы рассмотрим конкретные проблемы, которые делают обработку тяжелых деталей такой сложной задачей, как современные решения их устраняют, и реальные примеры компаний, которые уже перешли на новые технологии. Независимо от того, являетесь ли вы инженером, выбирающим новый токарный станок, или менеджером по закупкам, оценивающим рентабельность инвестиций, этот подробный анализ даст вам необходимую техническую ясность.

Проблема 1: Деформация конструкции и вибрация — скрытая цена вибрации.
При установке 30-тонной заготовки на токарный станок станина испытывает изгибающие моменты, которые могут превышать 100 тонно-метров. Стандартные чугунные станины, даже с толстыми ребрами жесткости, прогибаются под такими нагрузками. Этот прогиб приводит к вибрации, или дребезжанию, которое проявляется в плохом качестве обработки поверхности, ускоренном износе инструмента и неточности размеров. В одном случае европейский производитель энергетического оборудования обрабатывал 28-тонный вал турбины на обычном тяжелом токарном станке. Дребезжание было настолько сильным, что им пришлось снизить скорость резания на 40%, увеличив 20-часовую работу до 34 часов. Хуже того, для улучшения качества обработки поверхности потребовалась дополнительная шлифовка, которая добавила 15 000 долларов к стоимости каждой детали. За год это составляет почти 500 000 долларов дополнительных затрат — и риск усталостного разрушения в процессе эксплуатации.
Основная причина кроется не только в статическом отклонении, но и в динамической жесткости. При определенных скоростях вращения шпинделя собственная частота колебаний системы «станок-заготовка» совпадает с силами резания, вызывая резонанс. Большинство производителей токарных станков решают эту проблему с помощью массивных станин, но одной массы недостаточно. Необходимо демпфирование и конструкция, которая выводит собственные частоты колебаний за пределы рабочего диапазона.
Проблема 2: тепловое расширение и выход из строя подшипников шпинделя.
При токарной обработке тяжелых деталей выделяется огромное количество тепла — не только на режущей кромке, но и в подшипниках шпинделя и редукторе. 50-тонная заготовка действует как теплоотвод, но температурные градиенты по всей конструкции станка могут вызывать неравномерное расширение. Например, поставщик горнодобывающего оборудования в Австралии обрабатывал 40-тонные конусы для дробилки. После 6 часов непрерывной резки шпиндель увеличился в осевом направлении на 0,15 мм, что нарушило допуск на заготовке диаметром 2 метра. Им пришлось списать две детали, прежде чем они смогли определить причину температурного сдвига. Каждая списанная деталь обошлась в 80 000 долларов США в виде стоимости материала и потерянного времени работы станка.
Подшипники шпинделя — ещё одно слабое место. Стандартные цилиндрические роликовые подшипники могут выдерживать радиальные нагрузки, но при интенсивной токарной обработке также возникают осевые нагрузки во время обработки торцов и профилирования. Подшипники, не рассчитанные на комбинированные нагрузки, преждевременно выходят из строя. Судостроительный завод в Южной Корее сообщил о поломках подшипников каждые 4000 часов работы на своём тяжёлом токарном станке, что обходилось в 50 000 долларов за замену плюс 5 дней простоя. Скрытая стоимость? Несоблюдение сроков поставки по военно-морскому контракту, что привело к штрафным санкциям.
Проблемная точка 3: Контроль качества стружки и безопасность оператора.
При высоких скоростях съема материала при токарной обработке образуются длинные, нитевидные стружки, которые могут запутывать заготовку, повреждать инструмент или травмировать оператора. В тяжелых условиях нагрузка на обрабатываемый участок за один оборот может составлять 2 мм и более, что приводит к образованию горячей и тяжелой стружки. Американский производитель нефтегазового оборудования обрабатывал 20-тонные корпуса клапанов из сплава Inconel 625. Стружка была настолько твердой, что наматывалась на патрон, требуя ручного вмешательства каждые 15 минут. Это не только снизило производительность на 30%, но и создало серьезную угрозу безопасности — один оператор получил серьезную рану, когда птица, питающаяся стружкой, свила гнездо, а затем внезапно выпустила его.
Кроме того, скопление стружки может вызвать термическое повреждение поверхности заготовки, что приводит к коррозионному растрескиванию под напряжением в процессе эксплуатации. Для ответственных компонентов, таких как корпуса клапанов, это недопустимо.
Решение 1: Монолитная конструкция подложки с гашением вибраций.
Для борьбы с деформацией и вибрацией компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. использует монолитную станину, отлитую из высококачественного чугуна мееханитового типа, с толщиной стенки 250 мм и внутренними ребрами, расположенными в виде сот. Такая конструкция увеличивает статическую жесткость на 40% по сравнению с обычными станинами. Но что еще важнее, станина заполнена демпфирующим материалом из полимерного бетона, который поглощает вибрации. В результате достигается динамическая жесткость, которая поддерживает собственные частоты выше 70 Гц, что значительно превышает типичные частоты прохождения зубьев при тяжелой токарной обработке.
На практике это означает, что можно выполнять более глубокую обработку без вибрации. Для упомянутого ранее европейского производителя энергетического оборудования переход на мощный токарный станок Lucubrate исключил необходимость шлифовки и сократил время цикла на 25%. Качество поверхности улучшилось с Ra 3,2 мкм до Ra 1,6 мкм, что соответствует требованиям, предъявляемым непосредственно к токарной обработке.
Решение 2: Термокомпенсация и надежная конструкция шпинделя
Управление тепловым расширением осуществляется за счет сочетания конструктивных решений и активной компенсации. Передняя бабка изолирована от станины с помощью терморазрывов, а шпиндель поддерживается двухрядными цилиндрическими роликовыми подшипниками с предварительной нагрузкой, компенсирующей как радиальные, так и осевые нагрузки. Кроме того, Lucubrate интегрирует датчики температуры в критических точках — переднем подшипнике шпинделя, редукторе и станине — и использует алгоритм компенсации ЧПУ, который корректирует смещения инструмента в реальном времени на основе тепловых моделей.
Для австралийского поставщика горнодобывающего оборудования это означало возможность обеспечения точности обработки ±0,05 мм на поверхности диаметром 2 метра в течение 8-часового цикла обработки. Уровень брака снизился с 8% до нуля, что позволило сэкономить 160 000 долларов в год только на этой детали. Подшипники шпинделя, рассчитанные на 20 000 часов работы под большими нагрузками, значительно сократили время простоя и затраты на техническое обслуживание.
Решение 3: Система охлаждения высокого давления и управление стружкой
Эффективный контроль стружки достигается за счет подачи охлаждающей жидкости под высоким давлением (70 бар) точно в зону резания в сочетании с конвейером для стружки, предназначенным для тяжелой, запутанной стружки. Решение Lucubrate включает в себя программируемую форсунку для охлаждающей жидкости, которая следует за траекторией инструмента, обеспечивая оптимальное охлаждение и удаление стружки. Для американского производителя нефтегазовой продукции это позволило сократить ручное вмешательство с каждых 15 минут до одного раза за смену, повысив производительность на 35% и исключив несчастные случаи, связанные с запутыванием стружки.
Кроме того, система охлаждения включает в себя фильтрующий блок, удаляющий частицы размером до 20 микрон, что предотвращает рециркуляцию стружки, которая может повредить качество поверхности.
Истории успеха клиентов
1. EnerTech Solutions, Германия– Этот производитель турбинных валов для электростанций столкнулся с проблемой вибрации 30-тонного вала. После установки токарного станка Lucubrate HDT-500 им удалось сократить время цикла на 30% и исключить вторичную шлифовальную операцию. «Жесткость станка превосходна — теперь мы можем выполнять резку на всю глубину без вибрации», — сказал Клаус Майер, руководитель производства. Годовая экономия: 450 000 евро.
2. Компания MinPro Equipment, Австралия– Компания MinPro, специализирующаяся на изготовлении конусов для дробилок в горнодобывающей промышленности, столкнулась с проблемами термического дрейфа на своем старом токарном станке. Благодаря системе термокомпенсации Lucubrate, теперь точность обработки на 2-метровых поверхностях составляет ±0,05 мм. «Мы сократили количество бракованных деталей с двух в месяц до нуля», — сообщила Сара Томпсон, операционный директор. Сокращение брака позволило сэкономить 1,2 миллиона долларов в год.
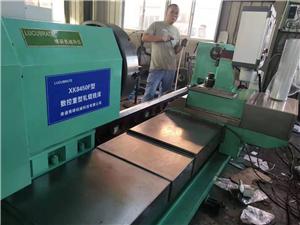
3. Gulf Coast Marine, США – This shipyard was turning 25-ton propeller shafts from duplex stainless steel. Tool life was unpredictable, and chip control was a nightmare. Lucubrate's high-pressure coolant system and optimized tooling increased tool life by 50% and reduced machining time by 20%. "The chip management is a game-changer—no more stopping to clear birds' nests," said Mike Johnson, Shop Foreman. Annual productivity gain: $300,000.
4. Nordic Heavy Industries, Norway – Producing 40-ton wind turbine main shafts, this company needed to improve surface finish to reduce fatigue failure risk. Lucubrate's lathe with vibration damping delivered Ra 0.8 μm directly from turning, eliminating a polishing step. "We've cut lead times by 25% and improved quality simultaneously," said Erik Larsen, Engineering Manager. Savings: €600,000 per year.
5. SinoValve Group, China – A manufacturer of large valve bodies for the oil and gas sector, SinoValve was facing frequent spindle bearing failures. After switching to Lucubrate's heavy-duty lathe with enhanced bearing design, they've run 18,000 hours without a failure. "Reliability is critical for our 24/7 operations—Lucubrate delivered," said Li Wei, Plant Manager. Maintenance costs dropped by $200,000 annually.
Applications and Partnerships
Heavy-duty CNC turning lathes from NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. are deployed in a variety of demanding applications:
- Power Generation: Turbine shafts, generator rotors, and hydroelectric components up to 50 tons.
- Mining and Construction: Crusher cones, mill liners, and large gears.
- Oil and Gas: Valve bodies, blowout preventers, and drill collars.
- Marine: Propeller shafts, rudder stocks, and winch drums.
- Wind Energy: Main shafts, bearing housings, and gearbox components.
We collaborate closely with tier-one suppliers and OEMs. For instance, we have a strategic partnership with a leading European gearbox manufacturer who specifies Lucubrate lathes for their heavy-duty turning needs. Similarly, a major US oilfield services company has qualified our machines for critical valve body machining after rigorous testing. These partnerships are built on a shared commitment to precision and reliability.
FAQ
Q1: What is the maximum weight capacity of your heavy-duty CNC turning lathes?
A: Our standard heavy-duty models can handle workpieces up to 50 tons between centers, with custom solutions available for up to 80 tons. The bed and headstock are designed with a safety factor of 2.5 to ensure stability under extreme loads.
Q2: How do you ensure thermal stability during long machining cycles?
A: We use a combination of thermal isolation, active cooling of the headstock, and real-time compensation using temperature sensors and CNC algorithms. Our testing shows that dimensional drift is held within ±0.03 mm over an 8-hour cycle, even for 40-ton workpieces.
Q3: Can your lathes be integrated with automation for lights-out manufacturing?
A: Yes, our CNC systems support robotic loading and unloading, and we offer options for tool monitoring and adaptive control. We have successfully integrated lathes into automated cells for continuous production of large parts.
Q4: What kind of chip management system do you provide?
A: We offer high-pressure coolant systems (up to 100 bar) with programmable nozzles, and a heavy-duty chip conveyor that can handle long, tangled chips. The system is designed to minimize manual intervention and ensure operator safety.
Q5: How do you support maintenance and spare parts globally?
A: We have service centers in key regions and offer remote diagnostics. Spare parts are available with a 48-hour turnaround for critical components. We also provide on-site training and preventive maintenance programs.
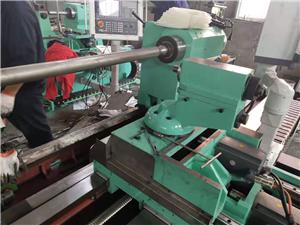
Conclusion and Call to Action
Heavy-duty CNC turning is not just about size—it's about engineering that addresses the fundamental challenges of rigidity, thermal stability, and chip control. The pain points we discussed are real and costly, but they are solvable with the right technology. NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. has proven across multiple industries and continents that their heavy-duty lathes deliver measurable improvements in productivity, quality, and safety.
If you're facing challenges with your current heavy-duty turning operations, don't settle for workarounds. Download our technical white paper, "Engineering Heavy-Duty CNC Turning Lathes for 50-Ton Workpieces," which dives deeper into the design principles and validation testing. Or better yet, speak directly with one of our sales engineers to discuss your specific application. Visit our website to get in touch—your next 50-ton part could be the one that runs smoothly, efficiently, and safely.



