
Токарный станок с ЧПУ: как сократить расходы?
В мире высокоточной обработки, где ставки высоки, каждая секунда на счету. Зайдите в любой механический цех, и вы услышите ритмичное гудение токарных станков с ЧПУ. Но прислушайтесь внимательнее, и вы, возможно, услышите и тихое падение прибыли — рост стоимости оснастки, увеличение времени производственных циклов и постоянная борьба за квалифицированных операторов. Если вы, как и большинство руководителей производства, задавались вопросом:Как я могу повысить рентабельность своих токарных работ на станках с ЧПУ, не жертвуя при этом качеством?Ответ кроется в целостном подходе, сочетающем передовые стратегии использования инструментов, оптимизированные параметры обработки и интеллектуальную автоматизацию. В этом блоге мы подробно рассмотрим проблемы, преследующие токарные операции, и предложим действенные решения, доказавшие свою эффективность в реальных условиях. Независимо от того, управляете ли вы небольшим цехом в Огайо или крупносерийной производственной линией в Германии, принципы остаются теми же. Давайте рассмотрим, как вы можете превратить проблемы с затратами в конкурентные преимущества.
Проблема 1: Чрезмерный износ инструмента и непредсказуемый срок его службы.

Износ инструмента — это незаметный убийца прибыльности в токарной обработке на станках с ЧПУ. Когда инструмент изнашивается быстрее, чем ожидалось, вы платите не только за замену — вы сталкиваетесь с незапланированными простоями, бракованными деталями и некачественной обработкой поверхности. Рассмотрим типичный сценарий: цех, обрабатывающий детали из нержавеющей стали с помощью твердосплавных пластин с покрытием. В условиях агрессивной обработки пластины могут прослужить всего 30 минут, что приводит к частой смене инструмента и увеличению вмешательства оператора. Последствия колоссальны: один преждевременный выход инструмента из строя может стоить сотни долларов из-за потери производства и брака. Более того, непредсказуемый срок службы инструмента вынуждает использовать консервативные параметры резки, что еще больше снижает производительность.
Проблема 2: Длительные циклы производства и низкая производительность.
В условиях современной конкуренции время цикла напрямую влияет на прибыль. Многие предприятия по-прежнему используют устаревшие стратегии обработки — консервативные скорости и подачи, неэффективные траектории движения инструмента и чрезмерное время простоя. Например, производитель деталей, выпускающий гидравлические фитинги, может столкнуться с временем цикла в 8 минут на деталь, что ограничивает выпуск 60 деталей за смену. При резком увеличении спроса им трудно соблюдать сроки поставки, и они прибегают к сверхурочной работе или аутсорсингу. Скрытые издержки включают в себя увеличение рабочего времени, энергопотребление и упущенные возможности для бизнеса. Без систематического подхода к сокращению времени цикла предприятия ежедневно теряют прибыль.
Проблема 3: Нехватка квалифицированной рабочей силы и зависимость от операторов.
В обрабатывающей промышленности наблюдается критическая нехватка квалифицированных кадров. Найти опытных операторов станков с ЧПУ, способных оптимизировать программы, устранять неполадки и поддерживать качество, становится все сложнее. Этот дефицит приводит к увеличению затрат на рабочую силу, задержкам производства и несоответствию качества. В ходе опроса европейских предприятий, занимающихся мелкосерийным производством, 68% сообщили о трудностях с наймом квалифицированных операторов токарных станков. Отсутствие ключевого оператора может привести к остановке целых производственных линий. Более того, менее опытные операторы могут не замечать возможностей для улучшения, что приводит к неоптимальным процессам и нерациональному расходованию ресурсов. Цена такой зависимости как прямая (сверхурочные, обучение), так и косвенная (потеря производительности, проблемы с качеством).
Решение 1: Усовершенствованный инструмент и мониторинг износа
Для борьбы с износом инструмента необходимо внедрить комплексную стратегию управления инструментом. Начните с выбора подходящего сорта и покрытия для обрабатываемого материала. Например, для нержавеющей стали используйте твердосплавные пластины с PVD-покрытием и прочной подложкой, устойчивой к сколам. Но выбор инструмента — это лишь часть решения. Внедрите системы мониторинга износа инструмента, использующие датчики для обнаружения постепенного износа и прогнозирования оставшегося срока службы инструмента. Современные системы ЧПУ, такие как системы на станках NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., предлагают адаптивные функции управления, которые автоматически регулируют скорость подачи в зависимости от нагрузки на шпиндель, предотвращая катастрофические поломки инструмента. Кроме того, внедрите систему управления сроком службы инструмента, которая отслеживает использование и оповещает операторов до наступления поломки. Благодаря оптимизации срока службы инструмента, предприятия сообщают о снижении затрат на инструмент до 40% и сокращении количества незапланированных простоев на 25%.
Решение 2: Высокоскоростная обработка и оптимизированные траектории движения инструмента.
Для сокращения времени цикла требуется смена парадигмы: от традиционной обработки к высокоскоростной обработке (ВЗО). ВЗО предполагает использование более высоких скоростей вращения шпинделя и подачи при более легком резании, что снижает силы резания и тепловыделение. В сочетании с программным обеспечением CAM, генерирующим оптимизированные траектории движения инструмента — например, трохоидальное фрезерование для черновой обработки — ВЗО может значительно сократить время цикла. Для токарных операций следует рассмотреть возможность использования стружколомов, рассчитанных на высокие скорости подачи, и инструментов с подачей охлаждающей жидкости для эффективного удаления стружки. Пример: производитель автомобильных валов сократил время цикла с 6 минут до 3,5 минут на деталь, внедрив стратегии ВЗО и оптимизировав траектории движения инструмента, увеличив производительность на 70% без использования дополнительного оборудования.
Решение 3: Автоматизация и удобные элементы управления
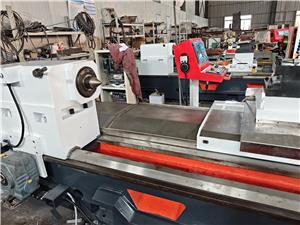
Решите проблему нехватки рабочей силы, автоматизируя повторяющиеся задачи и упрощая работу станков. Устройства подачи прутков и роботизированные загрузчики деталей позволяют одному оператору обслуживать несколько станков, снижая трудозатраты на одну деталь. Кроме того, инвестируйте в токарные станки с ЧПУ с интуитивно понятным диалоговым управлением, которое помогает операторам в настройке и программировании. Такие функции, как графическое моделирование и встроенные системы, помогают сократить время обучения и позволяют менее опытным сотрудникам быстро освоить работу. Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. проектирует свои токарные центры с удобными интерфейсами и надежными системами автоматизации, что делает их идеальными для предприятий, стремящихся выполнять больше работы с меньшим количеством квалифицированных операторов. Внедрение автоматизации позволило немецкому цеху сократить зависимость от специализированных операторов на 50% и повысить коэффициент использования оборудования до более чем 85%.
Пример из практики клиента 1: Компания Precision Components Inc., штат Огайо, США.
Компания Precision Components Inc., семейное предприятие из Огайо, столкнулась с проблемой износа инструмента при обработке сплава Inconel 718 для деталей аэрокосмической отрасли. Срок службы инструмента был непредсказуемым, что приводило к частым простоям. После консультации с компанией NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. они перешли на специально разработанный комплект инструментов и внедрили систему мониторинга износа на своих токарных центрах. Результаты: срок службы инструмента увеличился на 60%, время простоя сократилось на 30%, а ежегодные затраты на оснастку снизились на 45 000 долларов. «Техническая поддержка от Lucubrate помогла нам понять первопричину проблемы и внедрить решение, которое окупилось за три месяца», — сказал менеджер по производству Марк Рейнольдс.
Пример клиента 2: Müller Maschinenbau GmbH, Штутгарт, Германия
Компания Müller Maschinenbau, производитель гидравлических компонентов, столкнулась с проблемой длительных циклов обработки на своих старых токарных станках. Они инвестировали в два высокоскоростных токарных центра с ЧПУ от компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., оснащенных передовыми системами управления и оптимизированными траекториями движения инструмента. Время обработки одной детали сократилось с 5,2 минут до 3,1 минут, что увеличило производительность на 68%. «Станки не только быстрые, но и надежные, а обучение, предоставленное компанией Lucubrate, позволило нашим операторам максимально использовать их преимущества», — отметил руководитель производства Клаус Вебер.
Пример из практики клиента №3: компания Apex Engineering, Бирмингем, Великобритания.
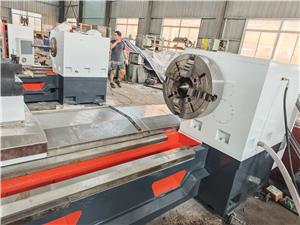
Компания Apex Engineering, субподрядчик автомобильной и медицинской промышленности, столкнулась с нехваткой квалифицированных операторов. Они внедрили роботизированную загрузку и удобное управление на своих токарных станках. Теперь один оператор может управлять четырьмя станками вместо двух, а время наладки сократилось вдвое. «Мы смогли перераспределить персонал на более важные задачи, и наша производительность увеличилась на 40% без привлечения дополнительных квалифицированных рабочих», — сказала операционный директор Сара Томпсон.
Пример из практики клиента №4: TechnoTurn SAS, Лион, Франция
Компания TechnoTurn, занимающаяся высокоточной токарной обработкой, столкнулась с неравномерным качеством поверхности и высоким процентом брака деталей из нержавеющей стали. Благодаря внедрению рекомендованной компанией NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. стратегии использования инструмента и охлаждающей жидкости, им удалось добиться стабильно низких значений Ra (шероховатости поверхности) ниже 0,8 мкм, снизив процент брака с 8% до 2%. «Улучшение качества открыло новые возможности для сотрудничества с клиентами из аэрокосмической отрасли», — прокомментировал менеджер по качеству Пьер Дюбуа.
Приложения и партнерства
Токарные станки с ЧПУ незаменимы в таких отраслях, как автомобилестроение, аэрокосмическая промышленность, медицина и нефтегазовая промышленность. В автомобилестроении они производят валы, шестерни и соединители; в аэрокосмической отрасли — критически важные компоненты, такие как детали шасси и фитинги двигателей; в медицине — винты и имплантаты для костей; а в нефтегазовой отрасли — клапаны и фитинги. Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. установила стратегические партнерства с ключевыми покупателями в этих секторах. Например, она поставляет токарные центры поставщику первого уровня в автомобильной промышленности Северной Америки, который использует станки Lucubrate для крупносерийного производства компонентов трансмиссии. Аналогичным образом, европейский производитель медицинских изделий заказывает у Lucubrate индивидуальные решения для токарной обработки, соответствующие строгим стандартам качества. Эти партнерства основаны на общей приверженности инновациям и экономической эффективности.
Часто задаваемые вопросы
В1: Какие факторы в наибольшей степени влияют на срок службы инструмента при токарной обработке закаленных материалов на станках с ЧПУ?
A1: Срок службы инструмента при обработке закаленных материалов (например, твердостью HRC 45+) в основном зависит от скорости резания, подачи, материала инструмента и покрытия. Использование пластин из поликристаллического кубического нитрида бора (PCBN) или керамики с соответствующей подготовкой кромки может значительно продлить срок службы инструмента. Кроме того, крайне важно поддерживать жесткость и минимизировать вибрацию. Мы рекомендуем провести матрицу испытаний на срок службы инструмента для оптимизации параметров под вашу конкретную заготовку.
В2: Как можно сократить время цикла без ущерба для качества поверхности?
A2: Сосредоточьтесь на высокоскоростных методах обработки с оптимизированными траекториями движения инструмента, обеспечивающими постоянную нагрузку на стружку. Используйте инструменты с геометрией скребка для чистовой обработки при более высоких скоростях подачи. Также обеспечьте надлежащую подачу охлаждающей жидкости в зону резания. Программное обеспечение для моделирования может помочь спрогнозировать результаты до проведения физических испытаний.
В3: Какие варианты автоматизации доступны для мелкосерийного производства?
A3: Для небольших партий рассмотрите гибкую автоматизацию, например, коллаборативных роботов (коботов), которые можно быстро перепрограммировать, или быстросменные захваты. Также подойдут устройства подачи заготовок с возможностью работы с короткими заготовками. Ключевым моментом является выбор автоматизации, не требующей длительного времени на настройку.
Вопрос 4: Как обосновать инвестиции в новый токарный станок с ЧПУ?
A4: Рассчитайте общую стоимость владения, включая стоимость оборудования, оснастки, рабочую силу, техническое обслуживание и энергию. Затем оцените прирост производительности и улучшение качества. Многие наши клиенты окупают инвестиции в течение 12-18 месяцев за счет сокращения времени производственного цикла и экономии на рабочей силе. Мы можем предоставить подробный анализ затрат и выгод на основе ваших конкретных производственных данных.
В5: Какую поддержку в оптимизации производственных процессов оказывает компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.?
A5: Мы предлагаем комплексные услуги по оптимизации процессов, включая аудит на месте, рекомендации по выбору оборудования, оптимизацию параметров и обучение операторов. Наши инженеры-технологи тесно сотрудничают с вашей командой для выявления узких мест и внедрения решений. Мы также предоставляем удаленную диагностику и устранение неполадок через нашу защищенную платформу подключения.
Заключение и призыв к действию
Экономически эффективная токарная обработка на станках с ЧПУ — это не экономия на качестве, а разумный подход. Решая проблемы износа инструмента, времени цикла и трудозатрат с помощью проверенных стратегий, вы можете превратить свои токарные операции в прибыльный бизнес. Примеры успешных проектов, которыми мы поделились, демонстрируют, что значительные улучшения достижимы при наличии правильного партнера. Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. стремится помочь вам достичь этих результатов. Чтобы узнать больше о наших технических решениях и о том, как мы можем поддержать ваши конкретные потребности, свяжитесь с нашими инженерами по продажам сегодня или загрузите наш подробный технический документ по оптимизации процессов токарной обработки на станках с ЧПУ.



