
Токарный станок с ЧПУ: почему точность так труднодостижима?
В мире высокоточной обработки мало что может сравниться с разочарованием, когда на токарном станке с ЧПУ выдерживаете допуск ±0,005 мм, а затем наблюдаете, как он начинает отклоняться от нормы по мере нагревания металла. Вы произвели расчеты, установили смещения, и все же, где-то между первой и сотой деталью размеры выходят за пределы допустимых значений. Такая ситуация повторяется в цехах по всему миру, и это наводит на вопрос:Почему точность так труднодостижима в токарной обработке на станках с ЧПУ?
Ответ не прост, но он кроется в физике процесса. Точность при токарной обработке на станках с ЧПУ — это борьба с тепловым расширением, износом инструмента, вибрацией и изменчивостью материала. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы десятилетиями помогаем производителям выигрывать эту борьбу. В этом блоге мы подробно рассмотрим причины потери точности и практические решения, которые помогут вернуть ее под контроль. Независимо от того, являетесь ли вы инженером, борющимся с вибрацией, или менеджером по закупкам, выбирающим новый токарный станок, это руководство предоставит вам практические советы для достижения стабильной и воспроизводимой точности.

Болевые точки: где точность дает сбой?
Прежде чем решить проблему, нам нужно её понять. Давайте рассмотрим три распространённые проблемы, которые преследуют операции токарной обработки на станках с ЧПУ.
1. Термическая деформация: тихий убийца допусков.
Представьте себе: 6 утра, в цехе прохладно, и ваши первые детали идеально подходят. К 2 часам дня шпиндель работает уже несколько часов, гидравлическое масло нагрелось, а шариковинтовая передача расширилась. Внезапно ваш допуск ±0,01 мм превращается в ±0,02 мм, и процент брака растёт. Термическая деформация, пожалуй, является самой коварной причиной потери точности, поскольку она происходит постепенно и часто остаётся незамеченной, пока не становится слишком поздно.
Последствия обходятся дорого. В условиях крупносерийного производства отклонение всего на 0,01 мм может привести к тысячам бракованных деталей. Для цеха, работающего круглосуточно, стоимость брака, доработки и задержек с отгрузкой может легко достигать десятков тысяч долларов в месяц. Хуже того, если отклонение непостоянно, операторы могут пытаться исправить допуск, корректируя смещения, только чтобы обнаружить, что следующая партия не соответствует спецификации в противоположном направлении.
2. Износ инструмента и вибрация: динамичный дуэт, приводящий к неточности.
Износ инструмента неизбежен, но его влияние на точность можно контролировать. По мере износа режущего инструмента увеличиваются силы резания, отталкивая инструмент от заготовки. Это приводит к постепенному увеличению диаметра детали. Если это не компенсировать, это приводит к выходу деталей за пределы допустимых параметров. Но износ инструмента также усугубляет вибрацию — высокочастотную вибрацию, которая оставляет следы на поверхности и ускоряет выход инструмента из строя.
Chatter is a complex phenomenon. It can be caused by insufficient rigidity in the tool holder, incorrect speeds and feeds, or even the natural frequencies of the machine structure. The consequences are poor surface finish, reduced tool life, and dimensional inaccuracy. In industries like aerospace, where surface integrity is critical, chatter can mean the difference between a passing and failing part. The cost? A single scrapped aerospace component can be worth thousands of dollars, not to mention the delay in delivery.
3. Inconsistent Material Properties: The Wild Card
You've optimized your program for 4140 steel, but the next batch of bar stock has a different hardness. Suddenly, your tool life drops by 30%, and the surface finish deteriorates. Inconsistent material properties—whether from supplier variability or improper heat treatment—can wreak havoc on precision. Variations in hardness, machinability, and residual stress can cause unpredictable tool wear and part deflection.
For example, in the medical device industry, implant components are often made from titanium alloys. A slight variation in the alloy composition can lead to different cutting forces, affecting the final dimensions. The cost of a rejected implant is not just the material value but also the potential risk to patient safety. Thus, material consistency is paramount.
Solutions: Mastering Precision in CNC Turning
Now that we've identified the pain points, let's explore how to overcome them. At NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., we've integrated these solutions into our lathe designs and machining processes.
1. Thermal Compensation and Machine Design
To combat thermal deformation, we employ a multi-faceted approach. First, our lathes are designed with thermal symmetry. Key components like the headstock and tailstock are aligned to minimize thermal growth in critical directions. Second, we use high-precision temperature sensors strategically placed on the spindle, ballscrew, and bed. These sensors feed data to a thermal compensation model that adjusts the CNC offsets in real-time. This active compensation can reduce thermal drift by up to 80%.
Additionally, we recommend warm-up cycles. Before precision machining, running the spindle at a moderate speed for 20-30 minutes allows the machine to reach thermal equilibrium. This simple step can significantly reduce drift during the production run. For shops in varying ambient conditions, we also offer optional coolant chillers to stabilize the temperature of the cutting fluid and hydraulic oil.
2. Tool Management and Vibration Control
Управление износом инструмента начинается с надежной системы управления сроком службы инструмента. Наши контроллеры ЧПУ позволяют устанавливать пределы срока службы инструмента в зависимости от времени, количества деталей или расстояния резания. Когда инструмент достигает своего предела, станок предлагает оператору заменить его, предотвращая неожиданный износ. Но мы идем дальше: мы интегрируем компенсацию износа инструмента в программу. Контролируя нагрузку на шпиндель и используя адаптивное управление, станок может автоматически регулировать скорость подачи для поддержания постоянных сил резания, продлевая срок службы инструмента и улучшая качество поверхности.
Для подавления вибраций мы уделяем особое внимание жесткости и демпфированию. Наши токарные станки оснащены сильно ребристыми чугунными станинами и прецизионно шлифованными шариковыми винтами для минимизации вибраций. Мы также предлагаем опциональные активные системы демпфирования, которые определяют частоты вибраций и применяют противовибрации для их подавления. В одном из случаев клиент, обрабатывавший сплав Inconel 718, полностью устранил вибрации, используя нашу систему демпфирования, сократив время цикла на 15% и улучшив качество поверхности с Ra 1,6 до Ra 0,8.
3. Проверка материалов и адаптивная обработка
Для решения проблемы изменчивости материала мы рекомендуем внедрить процесс проверки материала. Это может быть так же просто, как использование портативного твердомера для проверки поступающего прутка. Для ответственных применений мы работаем с клиентами над созданием базы данных материалов, включающей параметры резки для различных диапазонов твердости. Затем наши системы ЧПУ могут быть запрограммированы на регулировку скорости и подачи в зависимости от фактической твердости материала, обеспечивая стабильные результаты.
Кроме того, наши токарные станки оснащены адаптивными функциями обработки. Датчики в режиме реального времени отслеживают силы резания и нагрузку на шпиндель, а система управления регулирует скорость подачи для поддержания оптимальных условий. Это не только компенсирует колебания материала, но и защищает инструмент от перегрузки. В случае обработки закаленной стали (HRC 55) заказчиком, адаптивная обработка увеличила срок службы инструмента на 40% и исключила брак из-за неоднородности материала.
Истории успеха клиентов: точность в реальных условиях
Давайте посмотрим, как эти решения помогли нашим клиентам добиться выдающихся результатов.
Поставщик автомобильных комплектующих в Германии
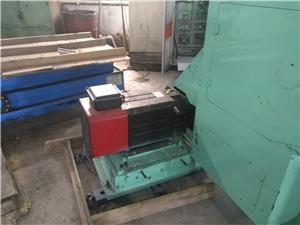
Клаус Мюллер, руководитель производства в компании-поставщике автомобильных комплектующих первого уровня в Штутгарте, столкнулся с проблемой температурного дрейфа на линии по производству валов трансмиссии большого объема. Допуск составлял ±0,008 мм, но за 8-часовую смену наблюдался дрейф до 0,02 мм, что приводило к 5% брака. Мы модернизировали их токарный станок, установив нашу систему термокомпенсации и внедрив протокол прогрева. В результате процент брака снизился до 0,5%, и они сэкономили более 200 000 евро в год. Клаус прокомментировал:«Система термокомпенсации от NANTONG LUCUBRATE кардинально изменила ситуацию. Нашим операторам больше не нужно искать оптимальные значения, и наш отдел контроля качества в восторге».
Производитель аэрокосмической продукции в США
В городе Уичито, штат Канзас, аэрокосмическое предприятие занималось обработкой титановых компонентов со строгими требованиями к качеству поверхности. Вибрация приводила к частым поломкам инструмента и браку деталей. Мы поставили токарный станок с активной системой демпфирования и адаптивным управлением. Система демпфирования устранила вибрацию, а адаптивное управление оптимизировало скорость подачи в зависимости от твердости материала. Срок службы инструмента увеличился на 35%, а количество брака сократилось с 8% до 1%. Инженер-технолог Сара Джонсон сказала:«Мы пробовали другие решения, но ничто не работало так хорошо, как система NANTONG LUCUBRATE. Наши операторы в восторге от нее, потому что она надежна и проста в использовании».
Компания по производству медицинских изделий в Швейцарии
Производитель медицинских изделий в Цюрихе нуждался в изготовлении костных винтов из титанового сплава с допуском ±0,005 мм. Изменчивость материала приводила к частым корректировкам и браку. Мы помогли им внедрить протокол проверки материала и адаптивную обработку. Теперь они проверяют твердость каждой партии заготовки и вводят данные в станок с ЧПУ, который автоматически регулирует параметры резки. Бракованность сократилась с 10% до 2%, а эффективность производства увеличилась на 20%. Менеджер по качеству, д-р Анна Вебер, отметила:«Точность и воспроизводимость, достигнутые благодаря технологии NANTONG LUCUBRATE, превзошли наши ожидания. Это сыграло решающую роль в соблюдении наших строгих стандартов качества».
Генеральная инженерная фирма в Великобритании
В Шеффилде машиностроительная фирма, занимающаяся обработкой различных материалов, столкнулась с непостоянным сроком службы инструмента и непредсказуемым качеством поверхности. Мы предоставили токарный станок с комплексной системой управления инструментом и системой контроля вибрации. Установив предельные значения срока службы инструмента и используя адаптивное управление, они сократили затраты на инструмент на 25% и улучшили стабильность качества поверхности. Генеральный директор Джеймс Томпсон сказал:«Надежность токарного станка NANTONG LUCUBRATE преобразила наш цех. Теперь мы можем браться за заказы, которые раньше избегали из-за проблем с точностью».
Приложения и партнерства: нам доверяют лидеры отрасли.
Наши токарные станки с ЧПУ используются в широком спектре применений, от автомобильной и аэрокосмической промышленности до медицины и энергетики. Мы гордимся сотрудничеством с ведущими компаниями в этих секторах. Например, мы поставляем токарные станки крупному европейскому поставщику первого уровня для автомобильной промышленности для обработки компонентов трансмиссии, а также американскому производителю аэрокосмической техники для деталей двигателей. В медицинской сфере наши токарные станки используются для производства ортопедических имплантатов и хирургических инструментов. Эти партнерские отношения строятся на доверии и общей приверженности точности.
Мы также сотрудничаем с производителями инструмента, чтобы гарантировать оптимизацию наших станков для работы с новейшими режущими инструментами. Это включает в себя совместную разработку стратегий резки и проверку срока службы инструмента. Тесное сотрудничество с нашими партнерами позволяет нам обеспечивать нашим клиентам доступ к новейшим достижениям в области технологий обработки материалов.
Часто задаваемые вопросы: вопросы инженеров и покупателей
1. Как на самом деле работает термокомпенсация? Это просто программный трюк?
Термокомпенсация — это отнюдь не просто маркетинговый ход. Это замкнутая система, использующая датчики температуры для измерения фактического теплового расширения критически важных компонентов. Данные поступают в модель, которая прогнозирует смещение на кончике инструмента и соответствующим образом корректирует смещения ЧПУ. Это основано на реальных физических принципах, а не на догадках. Фактически, наша система может снизить тепловой дрейф до 80%, что подтверждено независимыми испытаниями.
2. Как лучше всего бороться с вибрацией при токарной обработке глубоких отверстий?
При токарной обработке глубоких отверстий часто возникает вибрация из-за низкой жесткости расточной оправки. Мы рекомендуем использовать расточную оправку с демпфированием и оптимизировать параметры резания. Наши токарные станки оснащены активной системой демпфирования, которая может быть особенно эффективна. Кроме того, следует рассмотреть возможность использования инструмента с переменным углом наклона спирали и регулировки скорости вращения шпинделя для предотвращения резонанса. Мы помогли нашим клиентам достичь шероховатости Ra 0,4 при обработке глубоких отверстий, комбинируя эти стратегии.
3. Может ли адаптивное управление действительно компенсировать изменения твердости материала?
Да, адаптивное управление отслеживает силы резания и регулирует скорость подачи в режиме реального времени для поддержания постоянной нагрузки на инструмент. Это означает, что если материал тверже, чем ожидалось, скорость подачи снижается, чтобы предотвратить перегрузку инструмента, а если он мягче, скорость подачи увеличивается для поддержания производительности. В результате обеспечивается стабильный срок службы инструмента и качество деталей. Однако важно иметь базовую программу, оптимизированную для номинального материала.
4. Какую точность обработки могут обеспечить ваши токарные станки?
Наши стандартные токарные станки позволяют достигать точности ±0,005 мм в идеальных условиях. Благодаря термокомпенсации и правильному инструменту мы можем обеспечить точность ±0,0025 мм по критическим размерам. Для субмикронных допусков мы предлагаем специализированные модели со стеклянными шкалами и контролируемой температурой. Всегда лучше обсудить ваши конкретные требования с нашими инженерами.
5. Как обеспечить повторяемость результатов на нескольких станках?
Повторяемость начинается с жесткой конструкции станка и точной сборки. Мы используем лазерные интерферометры для калибровки каждого станка и обеспечения точности позиционирования. Кроме того, наши системы ЧПУ хранят данные компенсации, которые могут быть переданы между станками. Для клиентов, имеющих несколько токарных станков, мы предлагаем централизованное серверное решение, которое распределяет данные о сроке службы инструмента и параметры компенсации, обеспечивая согласованность на всем производственном участке.
Заключение: Ваш путь к точности
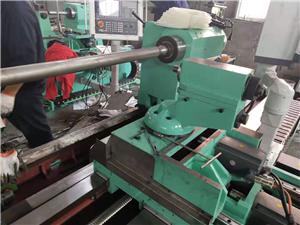
Точность в токарной обработке на станках с ЧПУ — это не загадка, а наука. Понимая первопричины неточностей и внедряя проверенные решения, вы можете добиться стабильных и воспроизводимых результатов. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы стремимся помочь вам в борьбе за точность. Наши токарные станки разработаны с использованием передовых технологий термокомпенсации, контроля вибрации и адаптивной обработки, чтобы соответствовать самым высоким требованиям к точности.
Призыв к действию: Получите свой технический документ.
Готовы углубиться в тему? Скачайте наш подробный технический документ «Достижение субмикронной точности при токарной обработке на станках с ЧПУ», который включает в себя детальные примеры из практики, технические характеристики и лучшие практики. Или, если вы предпочитаете поговорить с экспертом, свяжитесь с нашими инженерами по продажам, чтобы обсудить ваши конкретные задачи. Позвольте нам помочь вам превратить точность в конкурентное преимущество.



