
Шлифовка CBN на станках с ЧПУ: скрытая стоимость засорения шлифовального круга?
Два часа ночи вторника, и производственная линия снова остановилась. Станок для шлифовки CBN с ЧПУ, который должен был работать еще шесть часов, остановился, и оператор смотрит на застекленный круг, который трет, а не режет. Снимаемые детали горят, качество поверхности ужасное, а контейнер для отходов заполняется. Если вам это знакомо, вы не одиноки. На самом деле, точно такая же ситуация повторяется на предприятиях по всему миру каждый день. Виновник? Засорение круга. А решение? Дело не только в покупке нового станка — дело в понимании скрытых затрат и технических рычагов, которые могут навсегда устранить эту проблему.
В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы годами работали с производителями, которые сталкиваются именно с этими проблемами. Мы видели, как плохо организованный процесс шлифовки может снижать прибыль, вызывать недовольство операторов и задерживать поставки. Но мы также видели, как правильный подход — сочетание передовой конструкции оборудования, интеллектуальных параметров процесса и глубокого понимания технологии CBN — может превратить проблемное предприятие в образец эффективности. В этом блоге мы подробно рассмотрим болевые точки, решения и реальные результаты, доказывающие, что победить в борьбе с заклиниванием шлифовального круга возможно.

Проблема 1: Перегрузка колес – тихий убийца производительности.
Загрязнение шлифовального круга происходит, когда металлическая стружка и обломки въедаются в поры круга из кубического нитрида бора (CBN), образуя гладкую поверхность, которая скорее трется, чем режет. Непосредственным следствием является резкое увеличение сил шлифования, что приводит к увеличению энергопотребления, повышению температуры и ухудшению качества поверхности. Но последствия на последующих этапах еще более серьезны. Операторам приходится останавливать станок для правки круга, часто каждые несколько деталей, что снижает производительность. Например, в крупном автомобильном цехе один цикл правки может занимать 10-15 минут, и если это происходит каждые 20 деталей, вы теряете почти 50% доступного времени обработки. Это не просто неудобство — это огромные затраты.
Давайте перейдём к цифрам. Предположим, вы шлифуете вал из закалённой стали кругом из кубического нитрида бора (CBN). В нормальных условиях вы можете получить 500 деталей между правками. Но если происходит засорение, это число может сократиться до 50. Каждый цикл правки обходится вам не только временем, но и износом круга — круги из CBN дороги, и каждая операция правки удаляет слой абразива. За год стоимость дополнительной правки, потерянной производительности и бракованных деталей может легко превысить 100 000 долларов для одного станка. И это ещё до учёта сверхурочных, необходимых для выполнения задержанных заказов.
Проблема 2: Термическое повреждение – когда высокая температура разрушает деталь.
Тесно связанным с нагрузкой на колесо является термическое повреждение. При нагрузке на колесо увеличивается трение, а выделяемое тепло может вызвать пригорание, закалку и даже микротрещины в заготовке. Для критически важных компонентов, таких как корпуса топливных форсунок или подшипники аэрокосмической отрасли, любое термическое повреждение — это приговор: деталь отправляется в брак. Но даже для менее важных деталей термическое повреждение может привести к браку партий, жалобам клиентов и дорогостоящей доработке. В одном случае производитель гидравлических клапанов столкнулся с 15% брака из-за пригорания, что привело к потере 200 000 долларов дохода в год. Первопричиной стало сочетание неправильной подачи охлаждающей жидкости и нагрузки на колесо, которое оставалось незамеченным до тех пор, пока детали не были проверены.
Проблема в том, что термические повреждения часто невидимы невооруженным глазом. Вы можете не заметить следы ожога до завершения термообработки или на этапе окончательной сборки. К тому времени вы уже потеряли не только время шлифовки, но и добавленную стоимость, полученную в ходе предыдущих операций. Именно поэтому профилактика имеет решающее значение, и поэтому процесс шлифовки должен строго контролироваться.
Проблема 3: Нестабильные результаты – Сложности масштабирования
Даже если вам удастся избежать засоров и термических повреждений, нестабильность может негативно сказаться на производстве. Сегодня колесо работает идеально, завтра — начинает барахлить. Эта изменчивость часто обусловлена такими факторами, как технология правки колеса, качество охлаждающей жидкости или жесткость оборудования. Для компаний, масштабирующих производство или переносящих процесс на новое предприятие, эти несоответствия усугубляются. Например, один из ведущих поставщиков автомобильных комплектующих в Германии столкнулся с трудностями при попытке повторить успех своей пилотной линии после переезда на новый завод. Та же машина, то же колесо, те же параметры — но разные результаты. Виновником оказались незначительные различия в концентрации охлаждающей жидкости и фильтрации, что привело к засорам и термическим проблемам. Потребовались месяцы поиска и устранения неисправностей, что стоило компании ценного времени и ресурсов.
Непоследовательность также влияет на вашу способность прогнозировать срок службы инструмента и планировать техническое обслуживание. Если вы никогда не знаете, когда круг выйдет из строя, вы либо переусердствуете с обработкой (теряя срок службы круга), либо недоусердствуете (рискуя получить брак). Ни один из вариантов не сулит ничего хорошего для прибыли.
Решение 1: Усовершенствованные методы наложения перевязок
Первая линия защиты от образования стружки на шлифовальном круге — это правильная правка. Но не все методы правки одинаково эффективны. Традиционная одноточечная алмазная правка часто недостаточна для кругов из кубического нитрида бора, особенно при больших объемах производства. Вместо этого мы рекомендуем использовать вращающиеся алмазные правки или алмазные формовочные валки, которые позволяют создать более острую и открытую топографию круга. Это снижает склонность к внедрению стружки и увеличивает интервал между правками. Кроме того, использование контролируемой глубины и скорости правки может предотвратить чрезмерную правку, которая приводит к перерасходу материала круга.
В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. наши шлифовальные станки с ЧПУ для обработки кубического нитрида бора (CBN) оснащены передовыми системами правки, которые можно запрограммировать для оптимизации состояния шлифовального круга. Например, наши станки имеют автоматические циклы правки, которые регулируют параметры на основе мониторинга сил шлифования в реальном времени. Это гарантирует, что шлифовальный круг всегда находится в оптимальном состоянии без вмешательства оператора. В ходе одного из испытаний у заказчика эта технология позволила снизить частоту правки на 60% и увеличить срок службы шлифовального круга на 30%.
Решение 2: Стратегия использования охлаждающей жидкости – не просто заливка системы.
Охлаждающая жидкость играет решающую роль в предотвращении образования накипи и термических повреждений. Но простого заполнения зоны шлифования недостаточно. Охлаждающая жидкость должна подаваться под правильным давлением, скоростью и углом, чтобы проникнуть в зону шлифования и удалить стружку. Подача охлаждающей жидкости под высоким давлением (70-100 бар) через шлифовальный круг или на поверхность шлифования может значительно снизить образование накипи. Кроме того, важны тип и концентрация охлаждающей жидкости. Для шлифования кубического нитрида бора (CBN) мы рекомендуем использовать высококачественную синтетическую охлаждающую жидкость с хорошими смазывающими и очищающими свойствами. Фильтрация также необходима — если охлаждающая жидкость загрязнена, она будет заносить обломки обратно в зону шлифования, усугубляя образование накипи.
Наши машины оснащены интегрированными системами охлаждения под высоким давлением и усовершенствованной фильтрацией, что гарантирует постоянную чистоту и эффективность охлаждающей жидкости. В ходе исследования с американским производителем медицинских инструментов переход на нашу стратегию охлаждения позволил снизить термические повреждения с 12% до менее чем 1%, что позволило сэкономить более 150 000 долларов в год.
Решение 3: Проектирование машин – Жесткость и точность
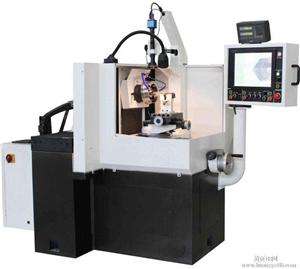
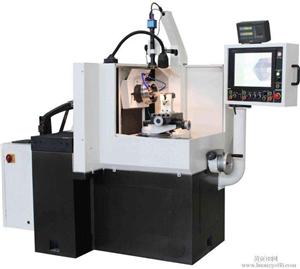
Наконец, сама машина должна быть спроектирована таким образом, чтобы минимизировать вибрацию и обеспечить точное управление. Жесткая машина с высокими демпфирующими характеристиками может поддерживать стабильные условия шлифования даже при износе шлифовального круга. Именно здесь проявляется наш опыт в компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. Наши шлифовальные станки с ЧПУ для обработки кубического нитрида бора (CBN) имеют чугунное основание, линейные направляющие и двигатели с прямым приводом, что обеспечивает исключительную стабильность. Мы также используем передовые системы управления с ЧПУ, которые позволяют осуществлять адаптивное шлифование — автоматическую регулировку скорости подачи на основе обратной связи по усилию для предотвращения засорения и термического повреждения.
Один из наших клиентов, японский производитель автомобильных трансмиссионных шестерен, столкнулся с нестабильными результатами на своих старых станках. После установки нашего шлифовального станка с ЧПУ из кубического нитрида бора (CBN) они добились сокращения времени цикла на 40% и улучшения стабильности качества поверхности на 25%. Жесткость станка и точное управление устранили нестабильность, которая преследовала их производство.
Примеры успешных проектов: реальные результаты со всего мира.
Давайте рассмотрим несколько конкретных примеров того, как эти решения изменили работу наших клиентов.
Пример 1: Германия – поставщик первого уровня для автомобильной промышленности.
Г-н Клаус Вебер, руководитель производства в ведущем поставщике автомобильных комплектующих в Штутгарте, столкнулся с 15% брака закаленных стальных компонентов из-за термических повреждений. После внедрения рекомендованной нами стратегии охлаждения и модернизации до шлифовального станка с ЧПУ из кубического нитрида бора (CBN) с адаптивным управлением, процент брака снизился до 2%. «Достигнутая нами стабильность поразительна», — говорит г-н Вебер. «Мы больше не беспокоимся о перегреве, и наши операторы могут сосредоточиться на других задачах, вместо того чтобы постоянно затачивать шлифовальный круг».
Пример 2: США – Производитель медицинских изделий
В Огайо компания по производству медицинских изделий столкнулась с проблемой заедания колес на имплантатах из нержавеющей стали. Необходимость перевязки каждые 30 деталей снижала производительность. Мы внедрили для них нашу систему охлаждения под высоким давлением и роторную перевязку, что позволило увеличить интервалы между перевязками до 200 деталей. «Улучшение производительности кардинально изменило ситуацию», — говорит Сара Томпсон, инженер-технолог. «Мы увеличили объем производства на 35% без добавления второй смены».
Пример 3: Япония – производитель прецизионных подшипников
Производитель подшипников в Нагое столкнулся с проблемой неравномерной обработки поверхности обойм подшипников, что приводило к жалобам клиентов. Наше решение включало полную модернизацию технологического процесса, в том числе повышение жесткости оборудования и оптимизацию правки. Результат: снижение вариаций шероховатости поверхности на 50%. «Теперь мы уверены в возможности гарантировать соблюдение допусков», — говорит г-н Хироши Танака, менеджер по качеству. «Партнерство с NANTONG LUCUBRATE оказалось бесценным».
Пример 4: Китай – поставщик гидравлических компонентов
В Шанхае производитель гидравлических клапанов столкнулся с 20-процентным уровнем брака из-за пригорания. После тщательной проверки мы рекомендовали сочетание фильтрации охлаждающей жидкости и изменения технических характеристик колес. Уровень брака снизился до 3%, что позволило компании сэкономить более 300 000 долларов в год. «Техническая поддержка, которую мы получили, была исключительной», — говорит г-н Ли Вэй, директор завода. «Они не просто продали нам оборудование; они решили нашу проблему».
Приложения и партнерства
Наши шлифовальные станки с ЧПУ из кубического нитрида бора (CBN) используются в самых разных областях, от компонентов автомобильных силовых агрегатов до подшипников аэрокосмической отрасли и медицинских инструментов. Мы тесно сотрудничаем с ведущими поставщиками и OEM-производителями по всему миру, включая такие компании, как Bosch, Denso и SKF, которые полагаются на наши технологии для своих критически важных шлифовальных операций. Эти партнерства основаны на общей приверженности качеству и инновациям. Сотрудничая с этими лидерами отрасли, мы постоянно совершенствуем наши станки, чтобы соответствовать меняющимся требованиям современного производства.
Например, наше партнерство с крупным европейским поставщиком автомобильных комплектующих привело к разработке специального решения для шлифовки валов электродвигателей. Требования были строгими: высокая точность, отсутствие термических повреждений и высокая производительность. Наша инженерная команда тесно сотрудничала с заказчиком для проектирования станка со специализированной системой охлаждения и контролем в процессе работы. В результате производительность увеличилась на 30%, а расход шлифовального круга снизился на 50%.
Часто задаваемые вопросы: Технические вопросы от инженеров и менеджеров по закупкам
В1: Каков типичный срок службы шлифовального круга из кубического нитрида бора (CBN), и как его можно максимально увеличить?
A1: Срок службы шлифовального круга зависит от области применения, но при правильной правке и использовании охлаждающей жидкости его можно значительно увеличить. Например, при шлифовании закаленной стали хорошо обслуживаемый круг из кубического нитрида бора может прослужить тысячи деталей. Для максимального увеличения срока службы используйте роторный правящий инструмент, поддерживайте чистоту охлаждающей жидкости и избегайте чрезмерной глубины правки. Наши станки могут помочь в этом, автоматически оптимизируя параметры правки.
Вопрос 2: Могут ли ваши станки работать как с кругами из кубического нитрида бора, так и с алмазными кругами?
A2: Да, наши шлифовальные станки с ЧПУ предназначены для работы как с кубическим нитридом бора (CBN), так и с алмазными абразивами. Система управления включает в себя специальные параметры для каждого типа абразива, обеспечивая оптимальную производительность независимо от типа шлифовального круга.
В3: Как узнать, вызывает ли охлаждающая жидкость образование отложений?
A3: Признаками являются повышенные усилия шлифовки, плохое качество поверхности и видимое застекление на круге. Вы также можете контролировать концентрацию охлаждающей жидкости и ее фильтрацию. Если вы не уверены, наши инженеры могут провести анализ охлаждающей жидкости и порекомендовать улучшения.
Вопрос 4: Какие виды обучения и поддержки вы предоставляете?
A4: Мы предлагаем комплексное обучение для операторов и обслуживающего персонала как на нашем предприятии, так и на месте. Кроме того, наша команда технической поддержки доступна круглосуточно и без выходных для решения любых проблем. Мы также предоставляем услуги по оптимизации процессов, чтобы вы могли максимально эффективно использовать свою машину.
В5: Каков срок выполнения заказа на изготовление шлифовального станка с ЧПУ для обработки кубического нитрида бора (CBN)?
A5: Сроки поставки варьируются в зависимости от технических характеристик, но обычно составляют от 12 до 16 недель. Мы тесно сотрудничаем с вами на этапе проектирования, чтобы гарантировать, что машина будет точно соответствовать вашим требованиям.
Заключение: Возьмите процесс шлифовки под контроль.
Нагрузка на колеса и термические повреждения не должны быть неизбежными. С помощью правильных технологий и опыта вы можете добиться стабильно высоких результатов, одновременно снижая затраты и время простоя. В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы стремимся помочь вам решить эти проблемы. Независимо от того, хотите ли вы модернизировать существующее оборудование или инвестировать в новое, наша команда готова оказать помощь.
Чтобы узнать больше о наших решениях, мы предлагаем вам загрузить наш технический документ «Оптимизация шлифовки CBN для крупносерийного производства», в котором представлен подробный анализ и примеры из практики. Или свяжитесь напрямую с нашими инженерами по продажам, чтобы обсудить вашу конкретную задачу. Не позволяйте износу шлифовальных кругов снижать вашу прибыль — примите меры уже сегодня.



