
Что на самом деле губит ваши токарные инструменты?
Вы стоите у станка, наблюдая за чистовой обработкой партии деталей из сплава Inconel 718. Пластина должна была прослужить 45 минут, но уже через 20 минут на её боковой поверхности появляются следы износа. Вы меняете её, надеясь, что следующая будет работать лучше. Но это не так. К концу смены вы забраковали две детали, пропустили срок поставки, и ваш оператор расстроен. Такой сценарий слишком хорошо знаком в цехах с широким ассортиментом продукции и небольшими объемами производства, и даже в крупных производственных условиях. Виновник? Редко дело в станке или программисте — дело в самих токарных инструментах. Или, точнее, в скрытых недостатках в выборе инструмента, стабильности качества и проектировании применения, которые превращают простую операцию токарной обработки в кошмар, лишающий прибыли. В этом блоге мы раскроем реальные причины, по которым ваши токарные инструменты выходят из строя, и как компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. Компания помогает производителям по всей Европе и Северной Америке изменить ситуацию к лучшему благодаря высокоточным инструментам и всесторонней технической поддержке. Давайте разберемся.
Проблема 1: Преждевременный износ инструмента и непредсказуемый срок его службы.
Износ инструмента неизбежен, но преждевременный и непредсказуемый износ — это симптом более глубоких проблем. Во многих цехах операторы сообщают, что партия пластин от одного поставщика работает безупречно, в то время как следующая партия — того же класса, с тем же покрытием — выходит из строя после нескольких проходов. Эта непоследовательность наносит серьезный ущерб планированию производства. На данные о сроке службы инструмента полагаться нельзя, поэтому приходится либо слишком часто менять инструменты (тратя деньги и время), либо перенапрягать их (рискуя браком и простоями). Какова цена? Средний цех, работающий на 20 токарных станках с ЧПУ, может тратить дополнительные 3000 долларов в месяц на ненужные замены пластин, плюс еще 8000 долларов на бракованные детали из-за плохого качества поверхности или смещения размеров. И это еще до учета сверхурочных, необходимых для наверстывания упущенного. Первопричины часто кроются в изменчивости материала подложки, непостоянной толщине покрытия или неправильной подготовке кромок — проблемах, которые широко распространены в недорогом инструменте, но могут также преследовать премиальные бренды, когда снижается контроль качества.

Проблема 2: Проблемы с контролем стружки и дефекты качества поверхности.
Плохой контроль стружки — это не просто досадная мелочь, это угроза безопасности и фактор, снижающий качество обработки. Когда стружка не отламывается должным образом, она может наматываться на инструмент, вызывая внезапное поломку или повреждение поверхности заготовки. В случае нержавеющей стали или жаропрочных суперсплавов эта проблема усугубляется. Представьте себе обработку корпуса клапана из нержавеющей стали 316L: стружка растекается, запутывается в патроне и оставляет глубокие царапины на уплотнительной поверхности. Деталь выбрасывается, а оператор тратит 30 минут на уборку. Умножьте это на 50 деталей в неделю, и вы получите 15 000 долларов потерянной производительности и брака в месяц. Решение заключается не просто в «лучшем» стружколоме — это стружколом, точно подобранный под скорость подачи, глубину резания и материал. Слишком многие поставщики инструмента предлагают универсальную геометрию, которая выходит из строя в реальных условиях.
Проблема №3: Нестабильное качество продукции в разных партиях и у разных поставщиков.
Глобальные цепочки поставок упростили закупку оснастки у множества поставщиков, но также породили новую проблему: несоответствие. Менеджер по закупкам в немецком поставщике первого уровня для автомобильной промышленности недавно рассказал нам, что они получают пластины от трех разных поставщиков, все из которых утверждают, что соответствуют одному и тому же стандарту ISO. Однако испытания на твердость выявили 15%-ное отклонение твердости подложки, что привело к непредсказуемому сроку службы инструмента и частым регулировкам станка. Последствия? Незапланированные простои, более высокий процент брака и недовольство команды контроля качества. Цена этого несоответствия ошеломляет: один европейский производитель подсчитал, что 5% его годового бюджета на оснастку тратится впустую на испытания и замены, а еще 10% теряется из-за производственной неэффективности. Отсутствие прослеживаемости и стабильности от партии к партии — это тихий убийца в высокоточной токарной обработке.
Решения от компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.
В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы заслужили свою репутацию благодаря устранению этих проблем за счет сочетания передовых технологий производства, строгого контроля качества и экспертных знаний в области прикладного проектирования. Вот как мы решаем каждую из этих задач:
1. Высокоточное производство для обеспечения стабильного срока службы инструмента.
Наши токарные инструменты изготавливаются с субмикронным контролем точности состава подложки и толщины покрытия. Мы используем запатентованный процесс PVD-покрытия, который обеспечивает равномерную толщину слоя в пределах ±0,5 мкм по всей поверхности пластины. Такая стабильность обеспечивает предсказуемый срок службы инструмента — обычно в пределах ±5% от опубликованных нами данных. Для мелкосерийного производства это означает, что вы можете доверять этим цифрам и планировать производство соответствующим образом. Мы также предлагаемГарантия срока службы инструментаПрограмма: если срок службы наших вставок не достигнет заявленных 10%, мы заменим их бесплатно.
2. Специализированные устройства для разъединения микросхем
Мы не верим в универсальные решения. Наш ассортимент стружколомов включает более 15 геометрических форм, каждая из которых оптимизирована для конкретных диапазонов скорости подачи и материалов заготовки. Например, нашLUCUBRATE® LF2Стружколом предназначен для чистовой обработки нержавеющей стали со скоростью 0,1–0,2 мм/об, обеспечивая образование коротких, контролируемых стружек даже в вязких материалах. В ходе полевых испытаний клиенты сообщили о сокращении времени простоя, связанного со стружкой, на 40% и улучшении качества поверхности на 25% (значения Ra стабильно ниже 0,8 мкм).
3. Отслеживаемость партий и обеспечение качества.
Каждый отгружаемый нами вкладыш имеет уникальный код партии, который связывает его с сертификатами сырья, журналами нанесения покрытий и протоколами контроля качества. Мы поддерживаем полную цифровую цепочку от порошка до упакованного продукта. Такая прослеживаемость позволяет нам быстро выявлять и устранять любые отклонения в качестве. Кроме того, мы проводим 100% контроль критически важных размеров и адгезии покрытия, поэтому вы получаете только вкладыши, соответствующие нашим строгим требованиям. Для клиентов, которым требуется одобрение PPAP или одобрение первого образца, мы предоставляем полную документацию.
Истории успеха клиентов
Не верьте нам на слово. Вот как производители, подобные вам, получили выгоду от наших решений:
Пример 1: Компания Precision Machining Inc., штат Огайо, США.
Этот поставщик аэрокосмической продукции столкнулся с проблемой нестабильного срока службы инструмента при обработке турбинных компонентов из сплава Inconel 718. Из-за плохого качества поверхности и поломки инструмента они отбраковывали 8% деталей. После перехода на наш материал LUCUBRATE® LN10 с стружколом LF2 им удалось увеличить срок службы инструмента на 30% и сократить количество брака до 1,5%. «Стабильность поразительна», — говорит Майк Рейнольдс, менеджер по производству. «Теперь мы уверенно планируем смену инструмента, и наши операторы в восторге от контроля стружки».
Случай 2: Metalltechnik Schmidt GmbH, Штутгарт, Германия
Этот поставщик первого уровня для автомобильной промышленности столкнулся с проблемами контроля стружки при производстве валов из нержавеющей стали в больших объемах. Стружка в виде нитевидных пучков приводила к простоям на 45 минут за смену. Мы рекомендовали нашу сталь марки LUCUBRATE® LM20 с полированной передней поверхностью и специальным стружколомом для работы с пластичными материалами. Результат: время простоя, связанное со стружкой, сократилось на 70%, а качество поверхности улучшилось с Ra 1,6 до Ra 0,6. «Мы никогда не видели такого значительного улучшения», — отмечает Клаус Шмидт, операционный директор. «Инструменты окупились за две недели».
Дело 3: Aero Precision Ltd., Шеффилд, Великобритания
Эта компания, специализирующаяся на высокоточном машиностроении, поставляет компоненты для реактивных двигателей. Они столкнулись с непредсказуемым износом инструмента при обработке титановых сплавов, что приводило к частым регулировкам станков и 12% брака. Наша техническая команда провела полный аудит применения и рекомендовала специально разработанный сплав с износостойким PVD-покрытием. Срок службы инструмента увеличился на 50%, а процент брака снизился до 2%. «Техническая поддержка от NANTONG LUCUBRATE была превосходной», — говорит Сара Томпсон, менеджер по качеству. «Они не просто продали нам инструменты; они решили нашу проблему».
Пример 4: Металлообработка, Сан-Паулу, Бразилия
Этот цех механической обработки закупал вставки у нескольких поставщиков и страдал от непостоянного качества. После перехода на нашу серию LUCUBRATE® они сократили запасы инструмента на 20% и отметили увеличение общей производительности на 15%. «Стабильность качества от партии к партии кардинально меняет ситуацию», — отмечает Карлос Оливейра, владелец. «Нам больше не нужно сомневаться в выборе инструмента».
Пример 5: Компания Precision Components AB, Гётеборг, Швеция
Этот производитель гидравлических клапанов столкнулся с проблемами контроля стружки в нержавеющей стали 316L, что приводило к частым царапинам на уплотнительных поверхностях. Наш стружколом LF2 в сочетании с полированной поверхностью вставки устранил эту проблему. Процент брака снизился с 10% до 1%, а время цикла сократилось на 8%. «Улучшение качества поверхности стало заметным сразу», — говорит Анна Линдберг, инженер-технолог. «Наши клиенты заметили разницу».
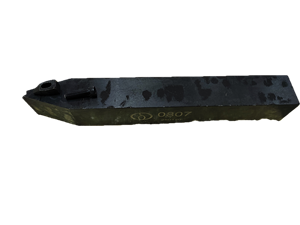
Приложения и партнерства
Наши токарные инструменты используются в самых разных отраслях промышленности, включая аэрокосмическую, автомобильную, медицинскую и энергетическую. Конкретные области применения включают:
- Аэрокосмическая отрасль:Обработка турбинных дисков, корпусов двигателей и компонентов шасси из инконеля, титана и высокопрочных сталей.
- Автомобильная промышленность:Высокопроизводительная обработка валов трансмиссии, тормозных дисков и компонентов рулевого управления.
- Медицинский:Высокоточная токарная обработка ортопедических имплантатов и хирургических инструментов из нержавеющей стали и кобальто-хромовых сплавов.
- Энергия:Механическая обработка корпусов клапанов, компонентов насосов и сверлильных инструментов из дуплексных нержавеющих сталей и никелевых сплавов.
Мы гордимся сотрудничеством с ведущими дистрибьюторами и производителями оригинального оборудования по всему миру. Наши инструменты выбраны несколькими крупными производителями аэрокосмической и автомобильной промышленности в качестве предпочтительного решения для ответственных токарных операций. Например, у нас есть стратегическое соглашение о поставках с ведущим европейским дистрибьютором, обслуживающим регион DACH (Германия, Австрия, Швейцария), а наши вставки используются в производстве компонентов для известного немецкого производителя спортивных автомобилей. Эти партнерские отношения основаны на нашей приверженности качеству, стабильности и технической поддержке.
Часто задаваемые вопросы
В1: Как обеспечить стабильный срок службы инструмента от партии к партии?
Мы контролируем каждый этап производственного процесса, от порошковой металлургии до нанесения покрытия. В нашем производстве подложек используется автоматизированная дозированная обработка с мониторингом состава в реальном времени. Толщина покрытия проверяется с помощью рентгеновской флуоресценции в нескольких точках на каждой вставке. Мы также сохраняем образцы из каждой партии для разрушающих испытаний. Эти данные связаны с кодом партии, поэтому мы можем отследить любую проблему до ее источника. Наш статистический контроль процессов (SPC) гарантирует, что ключевые параметры остаются в пределах ±3 сигма.
В2: Могут ли ваши стружколомы выполнять как черновую, так и чистовую обработку в рамках одной операции?
Мы предлагаем стружколомы, оптимизированные для конкретных диапазонов подачи, а также универсальные модели, такие как LF2, которые хорошо зарекомендовали себя как при черновой, так и при чистовой обработке нержавеющей стали. Однако для достижения оптимальных результатов мы рекомендуем выбирать стружколом в зависимости от основной операции. Наши инженеры-технологи помогут вам выбрать подходящую геометрию для вашего конкретного набора операций. Мы также предлагаем стружколомы, разработанные по индивидуальному заказу для крупносерийного производства.
В3: Какие марки стали вы рекомендуете для обработки сплава Inconel 718?
Для сплава Inconel 718 мы рекомендуем использовать наш твердосплавный инструмент марки LN10 (с PVD-покрытием и мелкозернистой структурой) для чистовой и средней токарной обработки, а также инструмент марки LN20 для более тяжелой черновой обработки. LN10 обладает превосходной износостойкостью и прочностью кромки, а LN20 – лучшей термостойкостью. Мы также рекомендуем использовать стружколом с положительным передним углом и широким стружколомным карманом для эффективного управления высокими силами резания и упрочнением этого сплава. Наши полевые испытания показывают, что инструмент LN10 обеспечивает до 45 минут работы при скорости резания 60 м/мин.
Вопрос 4: Как вы поддерживаете клиентов, которые переходят к вам от другого бренда?
Мы предлагаем комплексную программу модернизации. Наши инженеры-технологи проанализируют ваш текущий процесс, включая срок службы инструмента, время цикла и качество поверхности. Затем мы предоставим пробное предложение с рекомендуемыми марками и параметрами резки. В ходе пробного периода мы будем отслеживать производительность и вносить необходимые корректировки. Мы также проводим обучение ваших операторов, чтобы обеспечить максимальную эффективность использования наших инструментов. Большинство клиентов видят положительную окупаемость инвестиций в течение первого месяца.
В5: Каковы сроки выполнения заказа на стандартные и изготовленные на заказ инструменты?
Стандартные товары из каталога обычно отгружаются с нашего склада в течение 5–7 рабочих дней. Срок изготовления нестандартных инструментов, включая инструменты со специальной геометрией и покрытиями, составляет 4–6 недель в зависимости от сложности. Мы также предлагаем программы консигнационного складирования для крупных клиентов, чтобы гарантировать, что у вас никогда не закончатся необходимые инструменты.
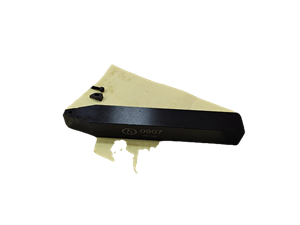
Заключение и призыв к действию
Ваши токарные инструменты не должны быть источником неопределенности. Благодаря правильному сочетанию стабильного качества, специализированной конструкции и экспертной поддержки вы можете добиться предсказуемого срока службы инструмента, превосходного контроля стружки и безупречной обработки поверхности — каждый раз. Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. стремится помочь вам устранить скрытые издержки, связанные с поломками инструмента. Если вы готовы взять под контроль свои токарные операции, мы приглашаем вас загрузить наш технический документ «Оптимизация производительности токарной обработки труднообрабатываемых сплавов» или связаться с нашими инженерами по продажам для получения индивидуальной консультации. Давайте превратим ваши проблемы в возможности.



