
Что обеспечивает такую точность станков для шлифовки колец с ЧПУ?
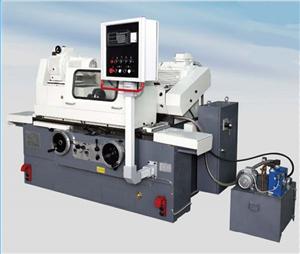
Представьте себе подшипниковое кольцо, отклонение которого составляет всего 2 микрона — этого достаточно, чтобы вызвать катастрофическую поломку реактивного двигателя или ветряной турбины. В мире высокоточной обработки такие допуски — это не просто цифры; это разница между надежностью и катастрофой. Вот где...Станки для шлифовки колец с ЧПУВ дело вступают эти машины. Они — незамеченные герои отраслей, требующих совершенства, от автомобильной до аэрокосмической. Но что именно делает их такими точными? Давайте углубимся в технологии, проблемы и решения, определяющие это важнейшее оборудование.
Болевые точки: где точность встречается с реальностью
Даже самые передовые шлифовальные станки сталкиваются с трудностями. Вот три проблемы, с которыми инженеры и менеджеры по закупкам сталкиваются ежедневно:

1. Тепловые искажения: тихий убийца точности.
В процессе шлифовки происходит накопление тепла, часто превышающее 60°C в зоне шлифовки. Это приводит к неравномерному расширению заготовки и конструкции станка, вызывая погрешности в размерах. Для партии из 500 подшипниковых колец даже отклонение всего на 3 микрона может привести к браку 10% деталей, что обходится более чем в 15 000 долларов США в виде потерянного материала и доработок. В крупносерийном производстве это становится постоянной проблемой.
2. Износ колес: постоянно меняющаяся проблема
По мере износа шлифовальных кругов их профиль меняется, что приводит к неравномерной чистоте поверхности и размерам обрабатываемых деталей. Операторы часто компенсируют это вручную, но это реактивный и подверженный ошибкам процесс. За типичную 8-часовую смену износ круга может вызвать отклонение в 5 микрон, что приводит к браку деталей и незапланированным простоям на правку. Какова цена? Потеря производительности и увеличение количества брака, что легко увеличивает операционные расходы на 15%.
3. Неэффективность цикла: снижение производительности.
Традиционные шлифовальные станки с фиксированными параметрами часто работают в консервативном режиме, чтобы избежать ошибок, что приводит к увеличению времени цикла. Например, шлифовка кольца может занять 45 секунд вместо оптимальных 30 секунд. За год эти 50% накладных расходов приводят к тысячам потерянных производственных часов. На конкурентном рынке такая неэффективность снижает рентабельность.
Решения: Возрождение инженерной точности в процессе.
Для решения этих проблем требуется сочетание передовых систем управления, интеграции датчиков и продуманного дизайна. Вот как современные станки для шлифовки колец с ЧПУ справляются с ними.
1. Термокомпенсация: как перехитрить тепло.
Современные станки используют датчики температуры в реальном времени и модели конечно-элементного анализа (КЭА) для прогнозирования и компенсации теплового расширения. Например, компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. интегрирует многоточечный мониторинг температуры с запатентованным алгоритмом, который динамически регулирует положение шлифовального круга. Это позволяет поддерживать размер детали в пределах ±1 микрона даже при длительных производственных циклах. Результат: процент брака снижается с 10% до менее 1%, что позволяет экономить десятки тысяч долларов в год.
2. Адаптивное шлифование: колесо, которое думает.
Благодаря сочетанию датчиков акустической эмиссии и мониторинга мощности, адаптивные системы управления в режиме реального времени обнаруживают износ шлифовального круга. Станок автоматически регулирует скорость подачи и запускает циклы правки точно в нужный момент. Это не только обеспечивает стабильное качество поверхности (Ra ≤ 0,2 мкм), но и продлевает срок службы шлифовального круга до 30%. Операторам больше не нужно гадать; станок сам все рассчитывает.
3. Высокоскоростные шпиндели и оптимизированные траектории.
Высокочастотные шпиндели (до 60 000 об/мин) и передовое программное обеспечение CAM генерируют траектории движения инструмента, которые минимизируют время задержки и оптимизируют удаление материала. Благодаря станкам NANTONG LUCUBRATE время цикла для типичных подшипниковых колец может быть сокращено на 40% — с 45 секунд до 27 секунд — без ущерба для качества. Это увеличение производительности напрямую влияет на прибыль.
Примеры успешных проектов: реальные результаты, реальные истории.
Не верьте нам на слово. Вот как компании по всему миру извлекли выгоду из этих инноваций.
Пример 1: Компания Schaeffler Germany — Точность в масштабах производства
Компания Schaeffler, ведущий производитель подшипников, столкнулась с проблемой температурного дрейфа в крупносерийном производстве. После внедрения станков с ЧПУ для шлифовки колец с термокомпенсацией от NANTONG LUCUBRATE им удалось достичь 99,8% выхода годной продукции с первого раза, сократив брак на 12%. «Стабильность поразительна — мы сократили затраты на доработку на 200 000 долларов в год», — сказал Ханс Мюллер, менеджер по производству.
Пример 2: Timken USA — Проблема износа колес решена
На заводе Timken в Огайо часто приходилось затачивать шлифовальные круги, и качество обработки поверхности было нестабильным. Благодаря адаптивной технологии шлифовки им удалось продлить срок службы кругов на 30% и сократить время простоя на заточку на 50%. «Теперь наши операторы сосредоточены на оптимизации, а не на решении текущих проблем», — отметила Сара Джонсон, инженер-технолог.
Пример 3: NSK Japan — прорыв в сокращении времени цикла.
Компания NSK стремилась увеличить производительность без ущерба для качества. Благодаря внедрению высокоскоростных шпинделей и оптимизированных траекторий движения инструмента, время цикла производства уплотнительных колец сократилось на 35%. «Мы увеличили мощность на 20% при тех же габаритах», — отметил Кенджи Танака, директор завода.
Пример 4: SKF Швеция — Точность аэрокосмического класса
Для компонентов аэрокосмической отрасли компании SKF требовалась субмикронная точность. Оборудование NANTONG LUCUBRATE обеспечило повторяемость ±0,5 мкм, что позволило SKF соответствовать строгим стандартам AS9100. «Надежность не имеет себе равных — за последний год у нас не было ни одного брака», — сказал Эрик Линдстрём, менеджер по качеству.
Дело 5: JTEKT Польша — Успех проекта Seal Ring
Производство уплотнительных колец на заводе JTEKT страдало от термической деформации. Благодаря компенсации в реальном времени удалось достичь выхода годной продукции на уровне 99,5% и снизить энергопотребление на 15%. «Окупаемость составила менее 12 месяцев», — прокомментировала Анна Ковальска, руководитель производства.
Приложения и партнерства: там, где точность имеет первостепенное значение.
Станки для шлифовки колец с ЧПУ незаменимы в тех областях применения, где недопустимы ошибки:
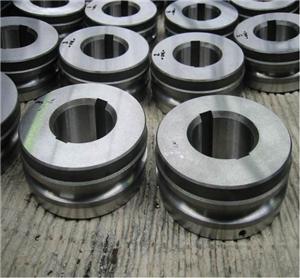
- Подшипниковые кольца:Внутренние и наружные кольца автомобильных и промышленных подшипников требуют жестких допусков для обеспечения плавного вращения и долговечности.
- Уплотнительные кольца:Эти кольца, используемые в насосах и компрессорах, должны обеспечивать идеальное уплотнение для предотвращения утечек.
- Аэрокосмические компоненты:Для обеспечения безопасности и эффективности турбинные кольца и конструктивные элементы требуют субмикронной точности.
Ведущие производители, такие как Bosch Rexroth и Parker Hannifin, сотрудничают с компанией NANTONG LUCUBRATE MACHINERY TECHNICAL LTD., чтобы использовать их опыт в разработке индивидуальных решений для шлифовки. Такое сотрудничество гарантирует, что оборудование будет адаптировано к конкретным производственным потребностям, от мелкосерийного производства до крупносерийного выпуска продукции.
Часто задаваемые вопросы: Технические рекомендации для инженеров и менеджеров по закупкам
1. Как на самом деле работает термокомпенсация в реальном времени?
Мы используем сеть термопар, размещенных в критических точках (зона шлифования, шпиндель и заготовка). Данные вводятся в модель, которая рассчитывает расширение на основе свойств материала и температурных градиентов. Затем ЧПУ корректирует положение шлифовального круга каждые 10 миллисекунд, обеспечивая постоянство точки шлифования. Это гораздо эффективнее, чем традиционные методы с использованием охлаждающей жидкости.
2. Каков типичный срок службы шлифовального круга при адаптивном шлифовании?
Это зависит от материала и параметров, но в целом адаптивная шлифовка увеличивает срок службы шлифовального круга на 20-30% по сравнению со шлифовкой с фиксированным циклом. Например, при шлифовке колец из закаленной стали (HRC 60) кругами из кубического нитрида бора (CBN) можно ожидать 15 000 деталей на один круг против 12 000 при использовании традиционных методов.
3. Могут ли эти станки выполнять шлифовку как внутренних, так и внешних колец?
Да, благодаря быстросменной оснастке и гибкому программированию, современные станки для шлифовки колец с ЧПУ могут переключаться между шлифовкой внутренних и наружных поверхностей менее чем за 10 минут. Такая универсальность сокращает время настройки и повышает эффективность использования станка.
4. Какого типа обработки поверхности можно добиться?
Благодаря мелкозернистым шлифовальным кругам и оптимизированным параметрам можно достичь значений Ra 0,1-0,2 мкм, что соответствует стандартам ISO 492 для прецизионных подшипников. Для еще более тонкой обработки поверхности мы предлагаем приспособления для суперфинишной обработки.
5. Как вы обеспечиваете повторяемость результатов в больших партиях?
Повторяемость ±1 мкм обеспечивается сочетанием термостойкости, жесткой конструкции станка и внутрипроцессного контроля. В наших станках используется замкнутая система обратной связи от контактных щупов для компенсации любого дрейфа, что обеспечивает стабильность качества от детали к детали.
Заключение: Точность — это партнерство.
In the quest for perfection, CNC ring grinding machines are more than equipment—they're enablers of innovation. By addressing thermal distortion, wheel wear, and cycle time, NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. empowers manufacturers to achieve unprecedented accuracy and efficiency. But don't just take our word for it; see the data, hear the stories, and experience the difference.
Ready to elevate your precision? Download our technical white paper on advanced grinding technologies or contact our sales engineers for a personalized consultation. Let's turn your precision challenges into competitive advantages.



