
Ваша установка для высечки пазов в рулонах обходится вам дорого?
Ваша установка для высечки пазов в рулонах обходится вам дорого?
Представьте себе: 2:15 вторника. На заводе в Огайо только что забраковали третью профилированную балку за смену, потому что выемка сместилась на 1,2 мм от центра. Оператор клянется, что программа была правильной. Техник по обслуживанию винит в этом оснастку. Менеджер по производству уже пересчитывает сверхурочные, необходимые для пятничной отгрузки. Все расстроены, и никто не может указать на единственную причину.

Если эта ситуация вам знакома, ответ на вопрос в заголовке почти наверняка положительный. Мощный станок с ЧПУ для вырубки и маркировки валов — это не роскошь, а разница между предсказуемой производительностью и ежедневной рутиной. Проще говоря, ответ таков: если ваша текущая система основана на ручной разметке, автономных прессах или маркировке, выполняемой в качестве второстепенной операции, вы платите за этот выбор браком, трудозатратами и потерянной производительностью каждую смену.
В этом блоге подробно разбирается, куда на самом деле уходят деньги, чем отличается правильно спроектированный станок для фрезеровки и маркировки валов с ЧПУ, и как реальные предприятия измерили эти изменения. Цель не в том, чтобы продать вам станок. Цель — помочь вам достаточно хорошо распознать скрытые затраты, чтобы принять взвешенное решение.
Проблема 1: Отклонение точности выреза и брак.
В высокопрочной прокатке выемка служит для позиционирования. Если выемка смещена, то все последующие этапы процесса также будут нарушены: соединительный кронштейн, сварочное приспособление, окончательная сборка. Многие цеха до сих пор делают выемку после прокатки на отдельном прессе, используя жесткие упоры и ручную регулировку. Такой подход работает на первой и десятой деталях. К двумстам деталям начинают проявляться тепловое расширение в прессе, износ упоров и усталость оператора в виде смещения.
Последствия — это не просто брак. Это переделка, сортировка и скрытые издержки на проверку каждой детали, потому что вы больше не доверяете процессу. Одна средняя компания по формовке листового металла, с которой мы беседовали, зафиксировала 3,8% брака на профилях с выемками, при этом на каждую бракованную деталь уходило примерно 40 минут суммарного времени формовки и обработки. При их объеме это составляло более 90 000 долларов в год только на материалы и рабочую силу, не считая срочных расходов на доставку бракованных деталей.
Проблема 2: Вторичные операции по маркировке и узкие места.
Маркировка часто рассматривается как второстепенный процесс. Деталь надрезается, затем перемещается на маркировочную станцию, а затем снова перемещается для укладки. Каждое перемещение — это этап обработки, и каждый этап обработки увеличивает риск повреждения и задерживает выполнение заказа. В условиях производства с большим ассортиментом продукции маркировочная станция становится узким местом, поскольку каждая смена детали требует нового трафарета, новой настройки или новой программы, загружаемой сотрудником, который может быть недоступен.
Здесь стоимость обманчива. Она не отображается одной строкой. Она отражается как незавершенное производство, находящееся между операциями, как движение погрузчиков и как сверхурочные работы в конце месяца. Один из руководителей завода описал маркировку как «операцию, которой никто не владеет», и именно поэтому она обходится дорого.
Проблема 3: Смена инструментов и сложность программирования
Профили для тяжелых работ — это не мелкие детали. Станок для высечки профилей, работающий с толстостенными и длинными профилями, требует надежного инструмента, а замена надежного инструмента занимает время. Когда переналадка занимает два часа, планировщики объединяют заказы в пакеты, чтобы избежать этого, что приводит к увеличению запасов и увеличению сроков выполнения. Программирование добавляет еще один уровень сложности: если для работы станка требуется автономное CAM-управление и специалист для постобработки кода, простые изменения откладываются до специалиста.
В результате цех не может быстро реагировать на изменения, вносимые заказчиком, даже несмотря на то, что сама линия профилирования способна это делать. Ограничение заключается не в самом процессе профилирования, а в настройке вырубки и маркировки.
Решение: Одна машина, одна настройка, одна программа
Мощный станок с ЧПУ для вырубки и маркировки валов решает все три проблемы, объединяя операции и исключая человеческий фактор на этапе позиционирования. Архитектура имеет значение: жесткая рама, рассчитанная на большие толщины металла, сервоприводные оси с обратной связью и система управления, которая выполняет как вырубку, так и маркировку из одной программы.
Для компенсации отклонения точности используется внутрипроцессная привязка. Станок позиционирует деталь относительно сервоуправляемой базовой точки, а не жесткого упора, и компенсирует измеренное положение до вырезания выемки. Маркировка выполняется в той же установке, поэтому метка и выемка используют одну и ту же систему координат. В результате достигается повторяемость, не зависящая от ощущений оператора.
Решение проблемы узкого места в процессе маркировки заключается в полном исключении вторичной операции. Маркировка программируется как часть цикла нанесения насечек, независимо от того, требуется ли номер детали, символ сварки или код прослеживаемости. Нет трафарета, нет отдельной станции и нет очереди.
Для переналадки решением является быстрая смена инструмента и система управления, принимающая параметрические программы. При изменении профиля оператор выбирает программу и подтверждает инструмент, а станок выполняет остальную работу. Предприятия, которые сокращают время переналадки с двух часов до менее чем двадцати минут, прекращают пакетную обработку заказов, что снижает складские запасы и сокращает сроки выполнения.
В таблице ниже приведено сравнение традиционной установки и станка с ЧПУ для высечки и маркировки валов.
| Фактор | Стандартная настройка | Мощный станок с ЧПУ для высечки и маркировки валов |
|---|---|---|
| Расположение выемки | Резкие остановки, ручное измерение | Сервопривод с обратной связью в замкнутом контуре |
| Маркировка | Второстепенная станция, трафареты | Интегрированы в один и тот же цикл |
| Смена | 1,5–2 часа | Обычно менее 20 минут |
| процент брака | 2–5 процентов распространены | Достижимый результат — менее 1 процента |
| Программирование | Автономная комплементарная и автоматизированная диагностика (КАМ), в зависимости от специалиста. | Параметрический, редактируемый оператором |
Обращения клиентов
Приведенные ниже примеры демонстрируют, как предприятия применяли эту технологию. Названия вымышленные, но условия эксплуатации и результаты измерений отражают те преимущества, которые были отмечены в условиях интенсивной прокатки.
Пример 1: Прокатный станок для металлоконструкций, расположенный на Среднем Западе США.
Дейв Ковальски, управляющий заводом по производству металлоконструкций методом прокатки в Индиане, работал в две смены на линии по изготовлению толстостенных прогонов. Процент брака при штамповке составлял 4,1%. После установки мощного станка с ЧПУ для штамповки и маркировки от компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. процент брака снизился до 0,7% в течение трех месяцев. Время переналадки сократилось с 95 минут до 18 минут. Дейв отметил: «Мы перестали проверять каждую деталь, потому что наконец-то поверили в эффективность процесса. Это позволило освободить двух инспекторов для другой работы».
Пример 2: Немецкий поставщик компонентов для автомобильной промышленности
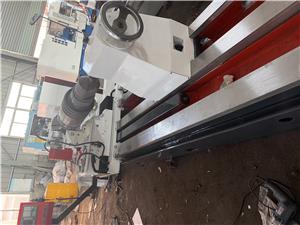
В Баден-Вюртемберге поставщику второго уровня, производящему компоненты каркаса сиденья, изготовленные методом прокатки, требовалась маркировка для отслеживания каждой детали. Вторичная станция маркировки была узким местом во время смены моделей. После интеграции маркировки в цикл вырубки поставщик сократил незавершенное производство между операциями на 62 процента и исключил один полный этап обработки каждой детали. Менеджер по закупкам Аня Фишер отметила: «Маркировка больше не является отдельным процессом. Она происходит вместе с вырубкой, и данные хранятся в одном и том же документе».
Пример 3: Производитель стеллажей в Великобритании
Производитель стеллажных систем в Уэст-Мидлендсе использовал пакетную обработку заказов, чтобы избежать смены оснастки, что увеличивало сроки выполнения заказов на изготовление стоек по индивидуальному заказу до шести недель. Благодаря быстросменной оснастке и параметрическому программированию время переналадки сократилось до 15 минут, а размеры партий уменьшились вдвое. Срок выполнения индивидуальных заказов сократился до 19 дней. Операционный директор Марк Эллисон сказал: «Раньше мы планировали, исходя из возможностей оборудования. Теперь мы планируем, исходя из потребностей клиента».
Дело 4: Канадский производитель сельскохозяйственной техники
В Манитобе производитель сельскохозяйственной техники вырезал пазы в толстостенных рамах и вручную наносил сварочные метки. Ручная маркировка приводила к доработкам из-за неправильного прочтения символов. Интегрированная система ЧПУ-маркировки полностью исключила доработки и сократила количество переделок сварочных приспособлений на 34 процента. Руководитель производства Рене Трембле прокомментировала: «Сварщики перестали спрашивать, в какую сторону обращен символ. Это кажется мелочью, пока не посчитаешь часы, потраченные на доработки».
Пример 5: Австралийский производитель металлоконструкций
На предприятии в штате Виктория, занимающемся изготовлением конвейерных рам большой грузоподъемности, возникли проблемы с точностью длинных секций. Сервоприводная система позиционирования на новом станке удерживала положение метки в пределах плюс-минус 0,15 мм в течение всей смены. Количество брака снизилось с 3,2% до 0,6%, и цеху пришлось отказаться от отдельной операции сортировки. Производственный менеджер Лиам О'Коннор сказал: «Мы измеряли это в течение месяца, прежде чем поверили. Отклонение просто исчезло».
Приложения и партнерства
Мощные станки с ЧПУ для вырубки и маркировки вальцов используются везде, где требуется определение местоположения и идентификация элементов при изготовлении вальцовых или длинных конструкционных профилей. Типичные области применения:
Конструкционные прогоны и балки с концевыми вырезами и маркировкой деталей; стойки и балки стеллажных систем, требующие расположения вырезов и маркировки груза; каркасы автомобильных сидений и компоненты шасси, требующие маркировки для отслеживания; сельскохозяйственные направляющие рамы с символами сварки; рамы конвейеров и погрузочно-разгрузочных работ с монтажными вырезами; и направляющие для солнечных батарей с кодами партии и отслеживания.
Покупатели в этих сегментах обычно оценивают оборудование по таким параметрам, как повторяемость, время переналадки и интеграция с существующими линиями профилирования. Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. сотрудничает с интеграторами линий профилирования и напрямую с производителями, чтобы подобрать конфигурацию оборудования в соответствии с геометрией профиля и объемом производства. Долгосрочные партнерские отношения с поставщиками компонентов и систем управления обеспечивают стабильное наличие запасных частей, что важно для закупочных команд, оценивающих общую стоимость владения, а не только цену покупки.
Часто задаваемые вопросы
В1: Какую реальную повторяемость можно ожидать от профилей из толстостенной стали?
При надлежащем техническом обслуживании оборудования с сервоприводом можно добиться точности в пределах от ±0,15 до 0,25 мм на профилях из толстостенной стали, в зависимости от жесткости сечения и условий эксплуатации. Ключевым моментом является ориентация на параметры процесса, а не использование фиксированного упора. Запросите исследование возможностей вашего реального профиля, а не демонстрационной детали.
В2: Как интегрированная разметка работает на глубоких или изогнутых поверхностях?
Технология маркировки выбирается в зависимости от состояния поверхности и требуемой глубины. Для тяжелых условий эксплуатации маркировочная головка следует запрограммированному контуру поверхности, а система управления компенсирует зазор. Если ваш профиль имеет значительную кривизну, предоставьте образцы участков во время составления спецификации, чтобы стратегия маркировки была проверена перед отгрузкой.
В3: Каково фактическое время переналадки, включая время на подготовку инструмента?
Быстросменная оснастка с предварительно установленным зажимом обычно сокращает время переналадки до 15-25 минут для семейства профилей. Решающим фактором является опыт оператора. Большинство цехов достигают минимального времени переналадки после нескольких недель производства. Мы рекомендуем провести демонстрацию процесса переналадки с использованием вашей собственной оснастки в рамках приемки.
Вопрос 4: Можно ли интегрировать это оборудование с нашей существующей производственной линией и системой MES?
Да. Система управления поддерживает стандартные промышленные протоколы для обмена данными о производственной линии и производственных данных. Для интеграции с MES практический подход заключается в определении необходимых точек данных, таких как количество деталей, идентификатор программы и записи о положении выемки, и их проверке во время ввода в эксплуатацию. Не следует предполагать полную интеграцию без письменной спецификации интерфейса.
В5: Как на самом деле выглядит техническое обслуживание в течение пяти лет?
Плановое техническое обслуживание включает в себя износ деталей инструмента, периодическую калибровку осей сервоприводов и стандартную смазку. Наибольшую стоимость вносит время поставки запасных частей, поэтому отдел закупок должен подтвердить наличие запасных частей на местном или региональном уровне и запросить рекомендуемый список запасных частей вместе с коммерческим предложением.
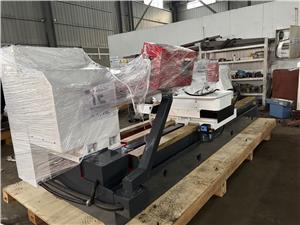
Заключение и призыв к действию
Если ваша система нарезки валков зависит от ручной установки, отдельных маркировочных станций и длительных переналадок, то затраты реальны и носят постоянный характер. Мощный станок с ЧПУ для нарезки и маркировки валков меняет экономику, делая точность независимой от ощущений оператора и полностью исключая вторичную операцию маркировки. Приведенные выше примеры показывают, как это выглядит на практике: брак менее 1%, переналадка менее 20 минут, а сроки выполнения измеряются днями, а не неделями.
Если вы хотите сравнить это со своими собственными профилями, следующим шагом будет технический анализ, а не звонок менеджеру по продажам. Запросите техническую документацию по высокопрочной технологии вырубки и маркировки рулонов или попросите поговорить с инженером по продажам о результатах исследования возможностей вашего участка. Возьмите с собой чертежи профиля и текущие данные о браке. Так разговор будет более полезным.



