
Достаточно ли прочен ваш вальцовочный токарный станок?
Представьте себе: на полу вашего цеха лежит 40-тонный кованый стальной вал для прокатного стана. Ваш лучший токарь тратит часы на его установку на стандартном токарном станке с ЧПУ, только чтобы обнаружить, что жесткость станка не справляется с прерывистыми резами, необходимыми для обработки закаленной поверхности. Появляются следы вибрации, срок службы инструмента резко сокращается, и приближается крайний срок. Вы не одиноки. Такой сценарий слишком распространен в тяжелой промышленности, и именно поэтому вопрос «Достаточно ли прочен ваш валковый токарный станок?» — это не просто риторический вопрос, а решающий фактор для производительности и прибыльности.

В этом блоге мы подробно рассмотрим мир мощных токарных станков с ЧПУ для обработки валов. Мы изучим проблемы, с которыми сталкиваются производители, инженерные решения, которые их устраняют, и реальные примеры компаний, которые преодолели эти трудности. Независимо от того, обрабатываете ли вы валы для металлургических заводов, бумагоделательных машин или любой другой тяжелой промышленности, вы получите полезную информацию, которая поможет вам оценить, справляется ли ваше текущее оборудование с поставленной задачей — или пришло время перейти на действительно мощный станок.
Проблемы, возникающие, когда ваш токарный станок недостаточно надежен.
Обработка валков в тяжелых условиях — задача не для слабонервных. Сами валки могут весить десятки тонн, а процесс обработки включает в себя удаление значительных объемов материала при сохранении жестких допусков. Стандартные токарные станки с ЧПУ, даже те, которые позиционируются как «тяжелые», часто имеют недостатки в трех критически важных областях. Давайте рассмотрим каждую из этих проблем подробно.
1. Недостаточная жесткость приводит к вибрации и плохому качеству поверхности.
При обработке больших валков силы резания огромны. Если конструкция токарного станка недостаточно жесткая, возникают вибрации (дребезжание), что приводит к ухудшению качества поверхности, сокращению срока службы инструмента и потенциальному браку заготовки. Например, металлургический завод в Огайо сообщил, что на 30% валков, обработанных на стандартном токарном станке, появились следы дребезжания, что потребовало дополнительной шлифовки и доработки. В результате? Дополнительные 50 000 долларов в год на оплату труда и абразивные материалы, не говоря уже о задержках поставок.
Последствия выходят за рамки немедленной доработки. Вибрация также может привести к образованию микротрещин на поверхности валков, что снижает их усталостную прочность и приводит к преждевременному выходу из строя в процессе эксплуатации. Для ответственных применений, таких как рабочие валки прокатных станов, это недопустимо. Первопричиной часто является недостаточная масса и демпфирование в станине и каретке токарного стана, а также недостаточная жесткость шпинделя и задней бабки.
2. Тепловые искажения и непостоянная точность.
При обработке деталей на тяжелых станках выделяется значительное количество тепла, как от процесса резки, так и от собственных компонентов станка. Если конструкция токарного станка не учитывает тепловое расширение, заготовка и станок деформируются, что приводит к неточностям в размерах. На бумажной фабрике в Финляндии это было проверено на собственном опыте: их токарный станок отклонялся на 0,05 мм на протяжении 2-метрового рулона во время длинной резки, что вынуждало их делать несколько проходов и замедлять процесс. Это увеличило время цикла на 25% и повысило процент брака до 5%.
Проблемы, связанные с перегревом, особенно остро стоят при обработке больших валов, поскольку длинные непрерывные разрезы приводят к накоплению тепла. Без надлежащего охлаждения и термокомпенсации достижение стабильных допусков по всей длине валов становится делом случая. Стоимость брака и доработок может быстро снизить рентабельность.
3. Недостаточное оснащение и электропитание для обработки твердых материалов.
Современные валки часто изготавливаются из закаленной стали, включая кованые или литые сплавы с твердостью более 300 HB. Обработка таких материалов требует высокого крутящего момента на низких скоростях, а также возможности выполнения прерывистых резов. Многим стандартным токарным станкам не хватает крутящего момента шпинделя и жесткости для выполнения глубоких резов в таких материалах. Производитель кованых валков в Германии обнаружил, что шпиндель его токарного станка мощностью 30 кВт заклинивал во время черновой обработки, что вынуждало их использовать более легкие резы и увеличивать время обработки на 40%.
Кроме того, инструментальная система должна быть достаточно прочной, чтобы выдерживать нагрузки. Стандартные инструментальные стойки могут деформироваться, что приводит к ухудшению точности размеров и сокращению срока службы инструмента. Стоимость частой замены инструмента и невозможность использования современных инструментов (таких как керамические или CBN-вставки) могут существенно повлиять на производительность.
Решения: Разработка по-настоящему высокопроизводительного токарного станка с ЧПУ для обработки валков.
Для решения этих проблем необходим целостный подход к проектированию станков. Настоящий высокопроизводительный токарный станок с ЧПУ для обработки валков проектируется с нуля, чтобы выдерживать экстремальные нагрузки при обработке валков. Давайте рассмотрим, как каждую из этих проблем можно решить с помощью подходящих технологий и принципов проектирования.
1. Исключительная жесткость для обработки без вибраций.
Жесткость начинается со станины станка. Тяжелый токарный станок должен иметь станину из высококачественного чугуна или сварной стали с большим количеством ребер жесткости, обеспечивающих высокую статическую и динамическую жесткость. Например, станина весом 15 тонн и более — не редкость для станков, способных обрабатывать валы весом до 60 тонн. Каретка и задняя бабка также должны быть прочными, с большими направляющими и предварительно нагруженными подшипниками для устранения люфта.
В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы проектируем наши мощные токарные станки с ЧПУ для обработки валов с двухстенной чугунной станиной и симметричной передней бабкой, что обеспечивает равномерное распределение тепла. Шпиндель поддерживается прецизионными цилиндрическими роликовыми подшипниками, а задняя бабка оснащена гидравлической шпиндельной головкой для надежного зажима. В результате получается станок, способный выполнять глубокую обработку без вибрации, обеспечивая чистоту поверхности Ra 1,6 мкм или лучше непосредственно после токарной обработки.
Для дальнейшего повышения жесткости мы предлагаем опциональные системы демпфирования, такие как настроенные демпферы колебаний, которые могут снизить вибрации до 70%. Это особенно полезно при обработке длинных валков с большим соотношением длины к диаметру.
2. Термическая стабильность для обеспечения стабильной точности.
Контроль температуры имеет решающее значение. Мощный токарный станок должен иметь надежную систему охлаждения как зоны резания, так и критически важных компонентов станка. Подача охлаждающей жидкости под высоким давлением через инструмент позволяет отводить стружку и охлаждать режущую кромку, а отдельные контуры охлаждения шпинделя и шариковых винтов обеспечивают термическую стабильность.
Наши токарные станки имеют симметричную конструкцию передней бабки и термостабилизированную станину, что минимизирует тепловое расширение. Кроме того, мы используем линейные шкалы по осям X и Z для обеспечения обратной связи по положению в реальном времени, компенсируя любое остаточное тепловое расширение. Это гарантирует сохранение точности размеров на протяжении всего цикла обработки, даже для валков длиной до 12 метров.
Для обеспечения максимального контроля температуры мы предлагаем опциональную систему термокомпенсации, которая использует датчики для мониторинга температуры станка и автоматически корректирует смещения ЧПУ. Это позволяет снизить температурный дрейф до менее чем 0,01 мм за 24 часа.
3. Высокий крутящий момент и передовые инструменты для обработки твердых материалов.
Для эффективной обработки твердых материалов токарному станку необходим мощный шпиндель с высоким крутящим моментом на низких оборотах. Наши мощные токарные станки оснащены шпиндельными двигателями мощностью от 60 до 200 кВт с двухскоростными редукторами, обеспечивающими высокий крутящий момент даже при низких оборотах. Например, наша самая большая модель обеспечивает максимальный крутящий момент 40 000 Нм, что позволяет выполнять глубокую резку закаленной стали.
Система оснастки имеет не меньшее значение. Мы используем усиленную револьверную головку или четырехпозиционную инструментальную стойку с большим поперечным сечением, способную удерживать инструменты с хвостовиками до 50 мм x 50 мм. Это минимизирует деформацию и позволяет использовать передовые инструменты, такие как керамические вставки для высокоскоростной обработки твердых валков или вставки из кубического нитрида бора (CBN) для чистовой обработки.
Кроме того, наши токарные станки могут быть оснащены приводными инструментами для фрезерования и сверления, что сокращает время настройки и повышает универсальность. Система ЧПУ запрограммирована на оптимизацию параметров резания для различных материалов, обеспечивая максимальный срок службы инструмента и производительность.
Чтобы подвести итог различиям между стандартными и усиленными токарными станками, рассмотрим следующую сравнительную таблицу:
| Особенность | Стандартный токарный станок с ЧПУ | Тяжелый токарный станок с ЧПУ для обработки валков |
|---|---|---|
| вес кровати | 3-5 тонн | 15-30 тонн |
| Мощность шпинделя | 15-30 кВт | 60-200 кВт |
| Максимальный крутящий момент | 2000-5000 Нм | 20 000–40 000 Нм |
| Максимальный вес рулона | 5-10 тонн | 20-60 тонн |
| Термокомпенсация | Необязательный, базовый | Стандартный, продвинутый |
| Интерфейс инструментов | Стандарт VDI/BMT | сверхпрочный на заказ |
Примеры успешных проектов: реальные истории успеха
Цифры говорят громче слов. Вот несколько примеров того, как компании получили выгоду от инвестиций в мощный токарный станок с ЧПУ для обработки валов от компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD.
Пример 1: Сталелитейный завод в Питтсбурге, США
Крупный производитель стали столкнулся с проблемой вибрации рабочих валков, что приводило к чрезмерному количеству переделок и брака. Они приобрели мощный токарный станок LUCUBRATE с 25-тонной станиной и шпинделем мощностью 150 кВт. Результат: вибрация устранена, качество поверхности улучшено до Ra 1,2 мкм, а количество переделок сокращено на 90%. Руководитель производства Джон Миллер прокомментировал: «Этот токарный станок преобразил наш цех по обработке валков. Теперь мы с уверенностью обрабатываем валки за один проход, а процент брака снизился с 8% до менее чем 0,5%».
Пример 2: Производитель бумагоделательного оборудования в Гётеборге, Швеция.
Эта компания производит большие гранитные и стальные валы для бумагоделательных машин. Им требовалась высокоточная обработка валы длиной до 10 метров. Их старый токарный станок страдал от термического дрейфа, вызывавшего отклонения в размерах. После установки токарного станка LUCUBRATE с линейными шкалами и термокомпенсацией им удалось добиться стабильного допуска ±0,02 мм по всей длине. Инженер-технолог Анна Линдквист сказала: «Термическая стабильность поразительна. Нам больше не нужно ждать, пока машина прогреется, или компенсировать это вручную. Время цикла сократилось на 20%».
Пример 3: Кузнечное предприятие в Эссене, Германия
Компания по производству закаленных стальных валков для прокатных станов была ограничена низким крутящим моментом своего токарного станка. Они могли выполнять только легкие резы, что увеличивало время обработки. С помощью токарного станка LUCUBRATE с шпинделем мощностью 200 кВт и крутящим моментом 40 000 Нм им удалось увеличить глубину резания на 300%, сократив время черновой обработки с 8 часов до 2,5 часов на валок. Мастер цеха Клаус Вебер отметил: «Мощность и жесткость этого станка невероятны. Теперь мы можем использовать керамические пластины и действительно сильно нагружать инструмент. Это кардинально меняет ситуацию».
Пример 4: Производитель рулонов в Осаке, Япония
Эта компания производит валы для полиграфической промышленности, требующие высокого качества поверхности и жестких допусков. Ранее они использовали стандартный токарный станок, но сталкивались с частой сменой инструмента и непостоянным качеством. После перехода на мощный токарный станок LUCUBRATE с 12-позиционной револьверной головкой и системой подачи охлаждающей жидкости под высоким давлением, они сократили количество смен инструмента на 50% и достигли стабильного значения Ra 0,8 мкм. Менеджер по качеству Хироши Танака заявил: «Повторяемость превосходна. С момента установки у нас не было ни одного брака. Станок просто работает на отлично».
Пример 5: Поставщик горнодобывающего оборудования в Перте, Австралия
Этот поставщик обрабатывает крупные дробильные валки из твердой марганцевой стали. Их существующий токарный станок не справлялся с прерывистой резкой, что приводило к поломке инструмента и простоям. Токарный станок LUCUBRATE с усиленной инструментальной стойкой и системой гашения вибрации решил проблему. Срок службы инструмента увеличился на 200%, а доступность станка повысилась до 95%. Операционный менеджер Сара Томпсон сказала: «Сначала мы были настроены скептически, но результаты неоспоримы. Токарный станок справляется с самыми сложными резами без сбоев. Он сделан как танк».
Области применения и партнерства: где токарные станки Tough Lathes показывают себя с лучшей стороны.
Мощные токарные станки с ЧПУ для обработки валов необходимы в отраслях, где используются большие и твердые валки. Ключевые области применения включают:
- Прокатные станы для стали и алюминия:Обрабатываемые рабочие валы, опорные валы и кромочные валы.
- Бумажные фабрики:Токарная обработка гранитных, стальных и композитных валков для бумагоделательных машин.
- Полиграфическая промышленность:Высокоточная механическая обработка цилиндров для нанесения оттисков и анилоксовых валов.
- Горнодобывающая промышленность и добыча полезных ископаемых:Восстановление дробильных и шлифовальных валков.
- Выработка электроэнергии:Обработка роторов турбин и генераторов (хотя это не совсем ролики, оборудование частично совпадает).
В компании NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. мы установили партнерские отношения с ведущими компаниями в этих секторах. Например, мы поставляем токарные станки крупному производителю стального оборудования в США, который интегрирует наши станки в свои цеха по обработке валов. В Европе мы сотрудничаем с производителем бумагоделательного оборудования, предоставляя комплексные решения по обработке валов «под ключ». Эти партнерские отношения основаны на доверии и проверенной эффективности, и они побуждают нас постоянно совершенствовать наши разработки.
Наши клиенты часто привлекают нас к процессу закупок на ранних этапах, обращаясь к нам за экспертной помощью в выборе подходящего оборудования. Мы тесно сотрудничаем с их инженерами, чтобы понять, какие валки они обрабатывают, какие материалы используют и каковы производственные цели, и соответствующим образом адаптируем наши токарные станки. Такой подход, основанный на сотрудничестве, гарантирует, что станок будет не только прочным, но и идеально подходящим для выполнения поставленной задачи.
Часто задаваемые вопросы: Технические ответы для инженеров и покупателей
В1: Какой максимальный вес валка могут обработать ваши мощные токарные станки?
Наши стандартные токарные станки для тяжелых условий эксплуатации могут обрабатывать валы весом до 60 тонн. Однако мы можем адаптировать конструкцию для обработки еще более тяжелых валов, до 100 тонн, за счет увеличения размера станины, передней и задней бабок. Ключевым моментом является обеспечение соответствия жесткости конструкции станка и мощности привода обрабатываемой детали. Мы проводим тщательный анализ требований заказчика, чтобы порекомендовать подходящую модель.
В2: Как обеспечить точность на рулонах большой длины, например, 12 метров?
Точность на больших длинах достигается за счет сочетания конструкции станка и методов компенсации. Во-первых, станина обрабатывается и выравнивается с высокой степенью прямолинейности. Во-вторых, мы используем линейные шкалы по обеим осям для обеспечения прямой обратной связи по положению, что исключает ошибки, связанные с тепловым расширением шариковинтовой передачи. В-третьих, наша система термокомпенсации контролирует температуру в критических точках и корректирует смещения ЧПУ в режиме реального времени. Наконец, мы рекомендуем клиентам использовать люнет для поддержки длинных рулонов и минимизации прогиба. Благодаря этим мерам мы можем достичь допуска ±0,05 мм на протяжении 12 метров, а при использовании специальных опций — еще более точного.
В3: Могут ли ваши токарные станки обрабатывать закаленные материалы, такие как закаленные индукционным методом валки?
Безусловно. Наши токарные станки разработаны с учетом высокого крутящего момента и жесткости для обработки закаленных материалов. Мы предлагаем мощность шпинделя до 200 кВт и крутящий момент до 40 000 Нм, что позволяет выполнять глубокую резку материалов с твердостью до 60 HRC. Мы также предоставляем рекомендации по инструменту, например, по керамическим или кубическим нитридам бора (CBN), и параметрам резания для оптимизации процесса. Многие наши клиенты регулярно обрабатывают индукционно закаленные валки с превосходными результатами.
Вопрос 4: Какие варианты управления ЧПУ доступны?
Мы предлагаем широкий выбор систем ЧПУ от ведущих производителей, включая Siemens, Fanuc и Heidenhain. Выбор зависит от предпочтений заказчика и сложности обрабатываемых операций. Для токарной обработки валков мы часто рекомендуем Siemens 828D или Fanuc 0i-TF, которые обеспечивают высокую производительность и удобное программирование. Мы также предлагаем дополнительные функции, такие как автоматическое измерение инструмента, контроль в процессе обработки и удаленная диагностика.
В5: Как осуществляется удаление стружки при обработке больших валов?
Удаление стружки имеет решающее значение при обработке тяжелых материалов. Наши токарные станки оснащены большим конвейером для стружки и системой подачи охлаждающей жидкости под высоким давлением, которая направляет охлаждающую жидкость в зону резания для удаления стружки. Мы также проектируем поддон для стружки с достаточным уклоном и вместимостью для обработки образующегося объема стружки. Для операций с большими объемами мы можем предоставить дробилку и центрифугу для переработки стружки. Кроме того, можно выбрать инструмент с внутренними каналами для подачи охлаждающей жидкости, чтобы улучшить удаление стружки, особенно при сверлении или расточке.
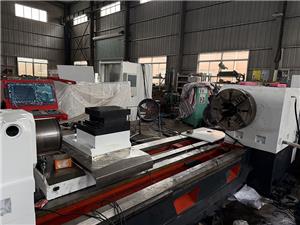
Заключение и призыв к действию
В мире высокопроизводительной токарной обработки валков вопрос «Достаточно ли прочен ваш валковый токарный станок?» — это не просто броская фраза, а критическая оценка того, может ли ваше оборудование соответствовать требованиям современного производства. Такие проблемы, как вибрация, термическая деформация и недостаточная мощность, реальны и обходятся дорого, но их можно преодолеть с помощью токарного станка, спроектированного для работы в тяжелых условиях.
Компания NANTONG LUCUBRATE MACHINERY TECHNICAL LTD. специализируется на производстве мощных токарных станков с ЧПУ для обработки валов, отличающихся жесткостью, термостойкостью и мощностью. Наши станки зарекомендовали себя в самых сложных условиях по всему миру, а истории успеха наших клиентов подтверждают их надежность и производительность.
Если вы сталкиваетесь с трудностями при работе с вашим текущим токарным станком или планируете расширить возможности обработки валков, мы приглашаем вас подробнее ознакомиться с нашими решениями. Загрузите наш технический документ «Разработка идеального высокопроизводительного токарного станка для валков», в котором подробно описаны принципы проектирования и реальные данные. Или, что еще лучше, свяжитесь напрямую с нашими инженерами по продажам, чтобы обсудить вашу конкретную задачу. Мы поможем вам подобрать подходящий станок — действительно достаточно прочный.
Не позволяйте слабому токарному станку вас сдерживать. Сделайте уже сегодня первый шаг к непревзойденной производительности и качеству.



